
Per i motori, i componenti dell'albero motore come alberi motore, alberi a camme e canne cilindro utilizzano mandrini in ogni processo di lavorazione. Durante la lavorazione, i mandrini centrano, bloccano e guidano il pezzo. In base alla capacità del mandrino di trattenere il pezzo e di mantenerne il centraggio, si distinguono in mandrini rigidi e mandrini flottanti. Questo articolo illustra principalmente i principi di selezione di questi due mandrini e i punti di manutenzione quotidiana.Parti di lavorazione CNC 5aixs
I mandrini rigidi e quelli flottanti sono molto diversi nella struttura e nei metodi di regolazione. Prendendo come esempio una serie di mandrini di un marchio giapponese, la Figura 1 mostra il processo di azionamento del mandrino flottante: il pezzo è sottoposto all'azione del blocco di supporto di posizionamento e della parte superiore. Vengono eseguiti il posizionamento e il serraggio assiale e radiale. Quindi, il cilindro del mandrino aziona il tirante centrale del mandrino, la piastra di regolazione della distanza, la piastra di supporto del braccio della ganascia, il giunto sferico e il braccio della ganascia attraverso il tirante, realizzando infine la ganascia del mandrino per serrare il pezzo.
In caso di deviazione significativa della coassialità tra il centro delle tre griffe del mandrino e il centro del pezzo, la griffa del mandrino che entra in contatto per prima con il pezzo sarà soggetta a una forza F2, che viene trasmessa alla piastra di supporto del braccio della griffa attraverso il braccio della griffa e il giunto sferico. F3 agisce sulla piastra di supporto del braccio a griffe. Nel mandrino flottante, c'è uno spazio tra la barra di trazione centrale del mandrino e la piastra di supporto del braccio a griffe. Sotto l'azione della forza F3, la piastra di supporto del braccio a griffe utilizza lo spazio flottante (piastra di regolazione dello spazio, barra di trazione centrale del mandrino e piastra di supporto del braccio a griffe formano insieme il meccanismo flottante del mandrino), che si muoverà nella direzione della forza finché le tre griffe non serrano completamente il pezzo.
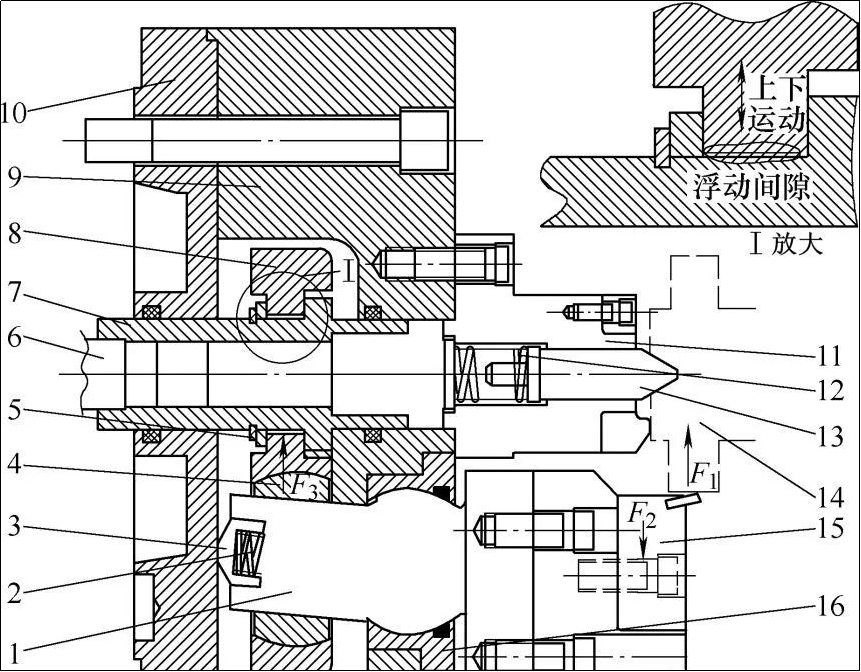
Figura 1 Struttura del mandrino flottante
1. Braccio ad artiglio
2. Molla rettangolare
3. Copertura superiore sferica
4. Giunto sferico
5. Piastra di regolazione del gioco
6. Asta di trazione del cilindro
7. Tirante centrale del mandrino
8. Piastra di supporto del braccio a artiglio
9. Il corpo di Chuck 10. La copertura finale di Chuck
10. Posizionamento del blocco di supporto
12. Pezzo da lavorare
13. Griffe del mandrino 16. Supporto a sfera
La figura 2 mostra il processo di azione del mandrino rigido
Sotto l'azione del blocco di supporto di posizionamento e della parte superiore, il pezzo viene posizionato e bloccato assialmente e radialmente, quindi il cilindro idraulico del mandrino aziona la barra di trazione centrale, il giunto sferico e la ganascia del mandrino attraverso la barra di trazione. Il braccio si muove e, infine, le ganasce del mandrino serrano il pezzo. Poiché la barra di trazione centrale del mandrino è rigidamente collegata al giunto sferico e al braccio della ganascia, dopo il serraggio delle ganasce del mandrino (tre ganasce), si formerà un centro di serraggio. Il centro di serraggio formato dalla parte superiore non si sovrappone e il pezzo presenterà un'evidente deformazione di serraggio dopo il serraggio del mandrino. Prima di utilizzare il mandrino, è necessario regolare la sovrapposizione tra il centro del mandrino e il centro del centro per garantire che il mandrino non appaia virtuale dopo il serraggio. Condizione di serraggio.
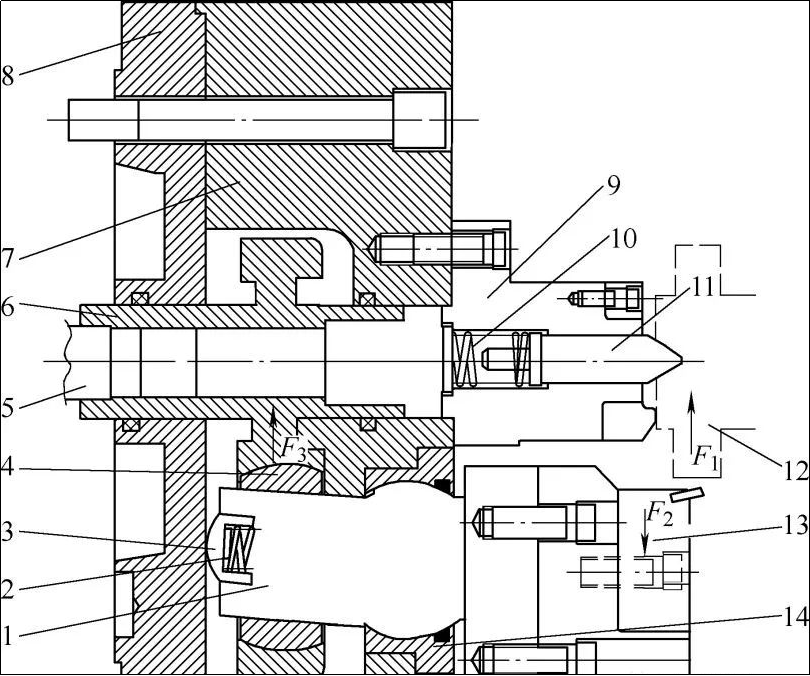
Figura 2 Struttura rigida del mandrino
1. Braccio ad artiglio
2. 10. Molla rettangolare
3. Copertura superiore sferica
4. Giunto sferico
5. Tirante del cilindro
6. Tirante centrale del mandrino
7. Il corpo di Chuck
8. La copertura posteriore di Chuck
9. Posizionamento del blocco di supporto
10. In alto
11. Pezzo da lavorare
12. Le fauci di Chuck
13. Supporto sferico
Dall'analisi del meccanismo del mandrino nella Figura 1 e nella Figura 2, il mandrino flottante e il mandrino rigido presentano le seguenti differenze.
Mandrino flottante: come mostrato in Figura 3, durante il serraggio del pezzo, a causa delle diverse altezze della superficie del pezzo grezzo o dell'ampia tolleranza di rotondità del pezzo grezzo, la ganascia n. 3 entrerà in contatto con la superficie del pezzo e compariranno le ganascia n. 1 e n. 2. Se il pezzo non è ancora stato toccato, in questo momento entra in funzione il meccanismo di flottazione del mandrino flottante, utilizzando la superficie del pezzo come supporto per far galleggiare la ganascia n. 3. Finché la quantità di flottazione è sufficiente, le ganascia n. 1 e n. 2 verranno infine serrate. Il pezzo ha un effetto minimo sul centro del pezzo.
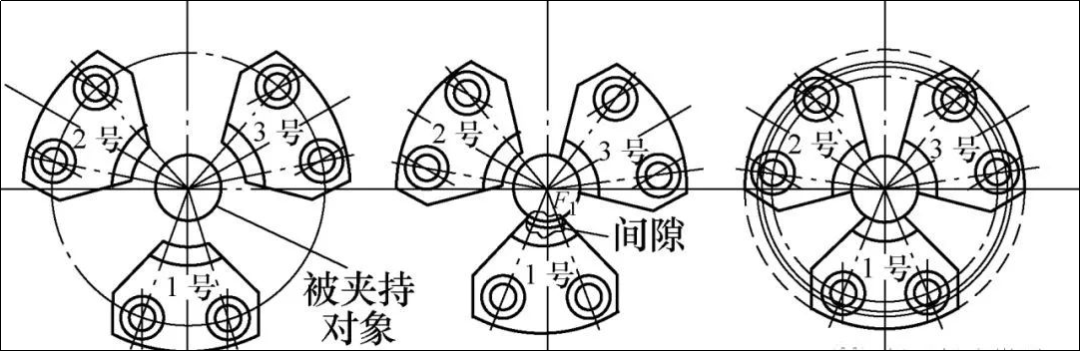
Figura 3 Processo di serraggio delle ganasce del mandrino flottante
Mandrino rigido: come mostrato in Figura 4, durante il processo di serraggio, se la concentricità tra il mandrino e il pezzo non è regolata correttamente, la griffa n. 3 entrerà in contatto con il pezzo e le griffe n. 1 e n. 2 non saranno a contatto con il pezzo. , quindi la forza di serraggio del mandrino F1 agirà sul pezzo. Se la forza è sufficientemente elevata, il pezzo sarà spostato rispetto al centro predeterminato, costringendolo a spostarsi verso il centro del mandrino; quando la forza di serraggio del mandrino è ridotta, si verificheranno alcuni casi. Quando le griffe non riescono a entrare completamente in contatto con il pezzo, si verificano vibrazioni durante la lavorazione.connettore per fresatura CNC
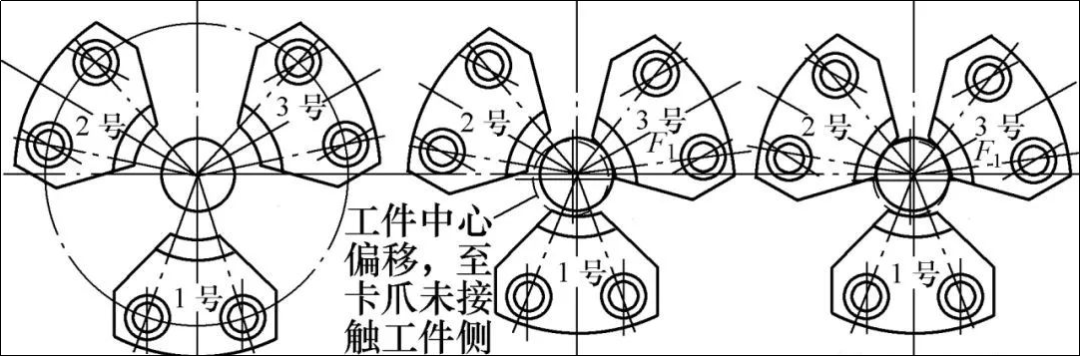
Figura 4 Processo di serraggio delle ganasce del mandrino rigido
Requisiti di regolazione prima dell'utilizzo del mandrino: il mandrino rigido costituirà il centro di serraggio del mandrino stesso dopo il serraggio. Quando si utilizza il mandrino rigido, è necessario regolare il centro di serraggio del mandrino in modo che coincida con il centro di serraggio e posizionamento del pezzo, come mostrato nella figura 5.lavorazione CNC di parti in alluminio
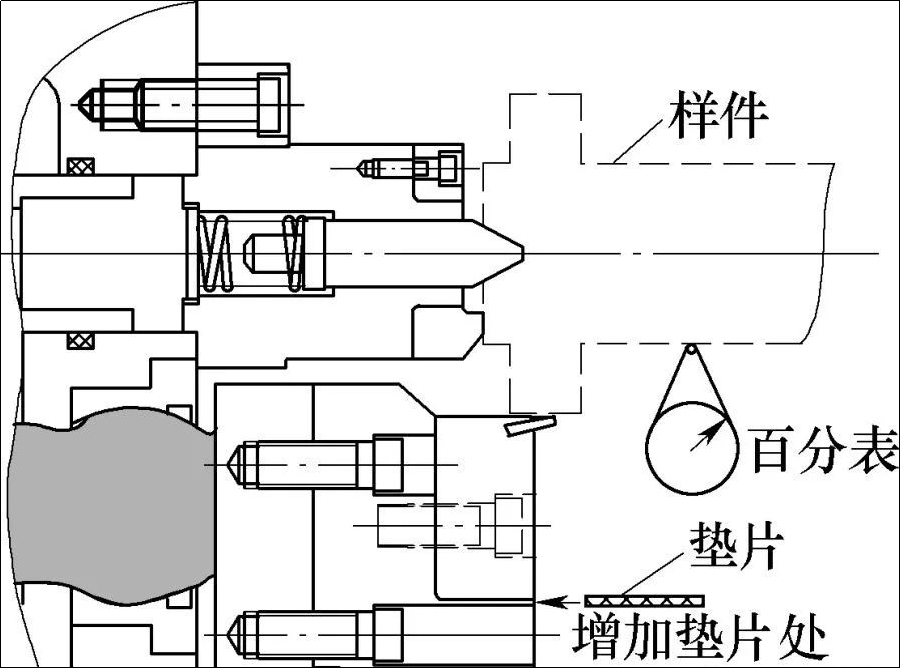
Figura 5 Regolazione del centro del mandrino rigido
In base all'analisi strutturale di cui sopra, si raccomanda di seguire i seguenti principi nella regolazione e manutenzione del mandrino: la lubrificazione e il grasso delle parti mobili all'interno del mandrino vengono sostituiti regolarmente. Il movimento tra le parti mobili all'interno del mandrino è fondamentalmente attrito radente. È necessario aggiungere e sostituire regolarmente il grado specificato di olio/grasso lubrificante in base alle esigenze di manutenzione del mandrino. Quando si aggiunge grasso, è necessario spremere tutto il grasso utilizzato nel periodo precedente e quindi bloccare la porta di scarico dell'olio dopo aver serrato il mandrino per evitare che la cavità interna del mandrino venga trattenuta.
Ispezione e regolazione regolari del centro di serraggio del mandrino rigido e del centro del pezzo in lavorazione: il mandrino rigido deve misurare periodicamente se il centro del mandrino e il centro del mandrino del pezzo in lavorazione sono coerenti. Misurare l'eccentricità del disco. Se supera l'intervallo richiesto, aggiungere distanziali appropriati su una o due griffe corrispondenti al punto più alto e ripetere i passaggi precedenti fino a quando i requisiti non vengono soddisfatti.
Ispezione periodica della quantità di galleggiamento del mandrino flottante (vedere Figura 6). Nella manutenzione giornaliera del mandrino, è necessario misurare regolarmente la quantità di galleggiamento e la precisione di galleggiamento del mandrino flottante e fornire istruzioni per la manutenzione interna del mandrino nella fase successiva. Metodo di misurazione della precisione di galleggiamento: dopo che il mandrino ha bloccato il campione, posizionare il mandrino da misurare. Ruotare la griffa in una posizione di misurazione comoda, misurare l'indicatore a quadrante (è necessario fissare la base magnetica del misuratore all'albero mobile) e contrassegnare il punto di misurazione come posizione del punto zero. Quindi, controllare il servoasse per spostare l'indicatore a quadrante, aprire il mandrino, posizionare una guarnizione con uno spessore di Amm tra le ganasce da misurare e il campione, bloccare il campione sul mandrino, spostare l'indicatore a quadrante in posizione del punto zero e verificare se il dato premuto dall'indicatore a quadrante è di circa Amm. In tal caso, significa che la precisione di galleggiamento è buona. Se i dati differiscono notevolmente, significa che c'è un problema con il meccanismo di galleggiamento del mandrino. La misurazione delle altre ganasce è la stessa di cui sopra.
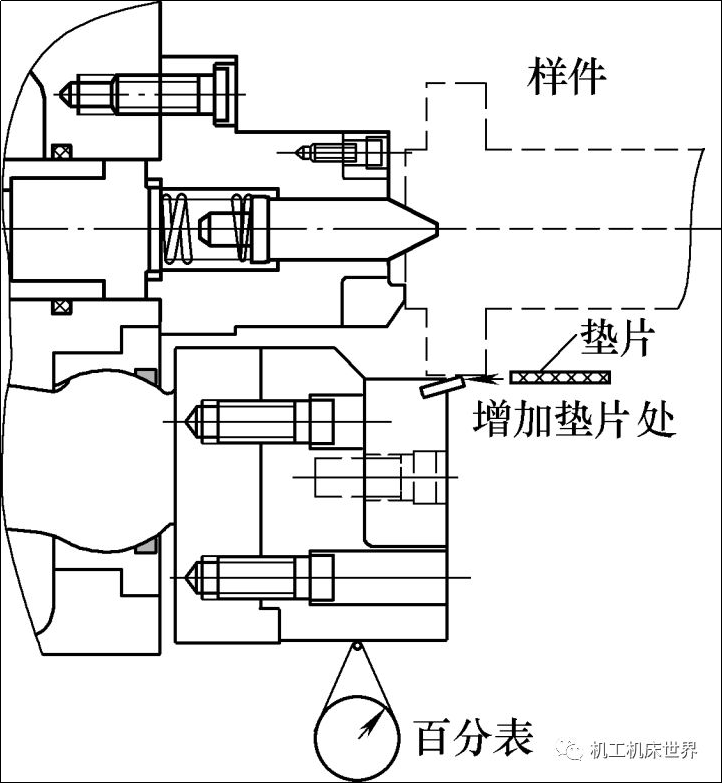
Figura 6 Ispezione della quantità flottante del mandrino flottante
La sostituzione regolare di componenti quali guarnizioni, guarnizioni e molle all'interno del mandrino: molle rettangolari, corpo del mandrino, coperchio posteriore del mandrino, molle rettangolari e guarnizioni e molle nei supporti sferici deve essere effettuata in base alla frequenza di utilizzo e ai risultati dei test sopra indicati. Sostituire regolarmente. In caso contrario, l'affaticamento potrebbe danneggiarli, causando una quantità fluttuante e una rotazione rigida del mandrino.
Dopo aver analizzato i punti critici della regolazione e della manutenzione della struttura del mandrino, è necessario prestare attenzione ai seguenti principi nella scelta del mandrino: se la parte di serraggio del mandrino del pezzo lavorato è la superficie grezza, è preferibile il mandrino flottante e si utilizza il mandrino rigido nel pezzo. La superficie di serraggio del mandrino del pezzo lavorato è la superficie dopo la sgrossatura, la semifinitura/finitura. Dopo aver seguito le regole di base sopra indicate, è necessario effettuare selezioni precise in base alle diverse condizioni di lavoro.
Selezione del mandrino rigido:
①Le condizioni di lavorazione richiedono un'elevata quantità di taglio e una grande forza di taglio. Dopo essere stato bloccato dal pezzo da lavorare e supportato dal telaio centrale, sono richieste una notevole rigidità del pezzo e una grande forza di azionamento rotazionale del pezzo.
2. Quando non è presente un meccanismo di centraggio monouso, come quello superiore, è necessario progettare il centraggio del mandrino.
Selezione del mandrino flottante:
①Elementi di elevata precisione per il centraggio del mandrino portapezzo. Dopo il serraggio del mandrino, la sua oscillazione non compromette il centraggio primario del mandrino portapezzo.
②La quantità di taglio non è elevata ed è sufficiente azionare il mandrino del pezzo in lavorazione per ruotarlo e aumentarne la rigidità.
Quanto sopra illustra le differenze strutturali e i requisiti di manutenzione e selezione dei mandrini flottanti e rigidi, utili per l'uso e la manutenzione. È necessaria una conoscenza più approfondita e un utilizzo flessibile; è necessario raccogliere costantemente l'esperienza nell'uso e nella manutenzione in loco.
Anebon Metal Products Limited può fornire servizi di lavorazione CNC, pressofusione e fabbricazione di lamiere. Non esitate a contattarci.
Tel: +86-769-89802722 E-mail: info@anebon.com URL: www.anebon.com
Data di pubblicazione: 31-03-2022