
Quanto è diffuso il noto sistema di lavorazione di fori profondi nel nostro processo di lavorazione?
Canne delle armi e sistemi d'arma:
La foratura profonda svolge un ruolo fondamentale nella produzione delle canne delle armi da fuoco, garantendo l'accuratezza e la precisione delle dimensioni della canna, della rigatura e della consistenza della superficie.
Industria aerospaziale:
La lavorazione di fori profondi viene impiegata nella produzione di carrelli di atterraggio per aeromobili, parti di motori a reazione, alberi rotori per elicotteri e altri componenti essenziali che richiedono precisione e durata eccezionali.
Industria petrolifera e del gas:
La perforazione profonda viene utilizzata nella fabbricazione di attrezzature impiegate nell'esplorazione di petrolio e gas, tra cui utensili di perforazione, teste di pozzo e tubi di produzione.
Industria automobilistica:
La produzione di componenti del motore come alberi motore, alberi a camme, bielle e parti di iniezione del carburante richiede l'inserimento di fori profondi.
Medicina e assistenza sanitaria:
La lavorazione di fori profondi è essenziale nella produzione di strumenti chirurgici, impianti e dispositivi medici che richiedono caratteristiche interne e finiture superficiali realizzate con precisione.
Industria degli stampi e delle matrici:
La foratura profonda trova applicazione nella produzione di stampi a iniezione, matrici di estrusione e altri componenti di utensili che necessitano di canali di raffreddamento complessi per dissipare efficacemente il calore.
Riparazione di stampi e matrici:
I sistemi di lavorazione di fori profondi vengono utilizzati anche per la riparazione o la modifica di stampi e matrici esistenti, consentendo la foratura di canali di raffreddamento, fori per perni di espulsione o altre caratteristiche necessarie.
Sistemi di lavorazione dei fori profondi: sei modelli comunemente utilizzati
Che cosa è la lavorazione di fori profondi?
Un foro profondo è un foro il cui rapporto tra lunghezza e diametro è maggiore di 10. Il rapporto tra profondità e diametro per i fori profondi in generale è solitamente L/d >=100. Questi includono fori cilindrici, così come fori per olio assiale di alberi, mandrini cavi e valvole idrauliche. Questi fori richiedono spesso elevata precisione e qualità superficiale, mentre alcuni materiali sono difficili da lavorare, il che può rappresentare un problema in produzione. Quali sono alcuni metodi che puoi pensare per elaborare fori profondi?
1. Perforazione tradizionale
La punta elicoidale, inventata dagli americani, è all'origine della lavorazione dei fori profondi. Questa punta ha una struttura relativamente semplice ed è facile da introdurre nel foro, consentendo di produrre punte di diversi diametri e dimensioni.
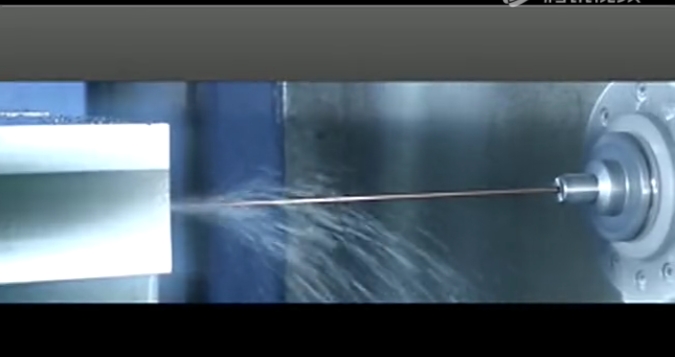
2. Trapano a cannone
La punta per tubi a foro profondo è stata utilizzata per la prima volta per produrre canne da fucile, note anche come tubi a foro profondo. La punta per tubi a cannone è stata chiamata così perché le canne non erano tubi di precisione senza saldatura e il processo di produzione di tubi di precisione non riusciva a soddisfare i requisiti di precisione. La lavorazione dei fori profondi è oggi un metodo di lavorazione popolare ed efficiente grazie allo sviluppo della scienza e della tecnologia e agli sforzi dei produttori di sistemi per fori profondi. Sono utilizzati in molti settori, tra cui: industria automobilistica, aerospaziale, edilizia strutturale, apparecchiature mediche, stampi/utensili/maschere, industria idraulica e della pressione.
La foratura a cannone è un'ottima soluzione per la lavorazione di fori profondi. È un ottimo modo per ottenere risultati precisi. La foratura a cannone può garantire risultati di lavorazione precisi. È in grado di elaborare una varietà di fori profondi e anche fori profondi speciali come fori ciechi e fori trasversali.
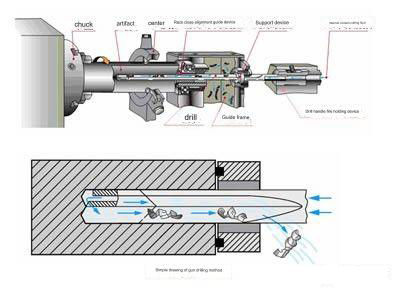
Componenti del sistema di perforazione a cannone
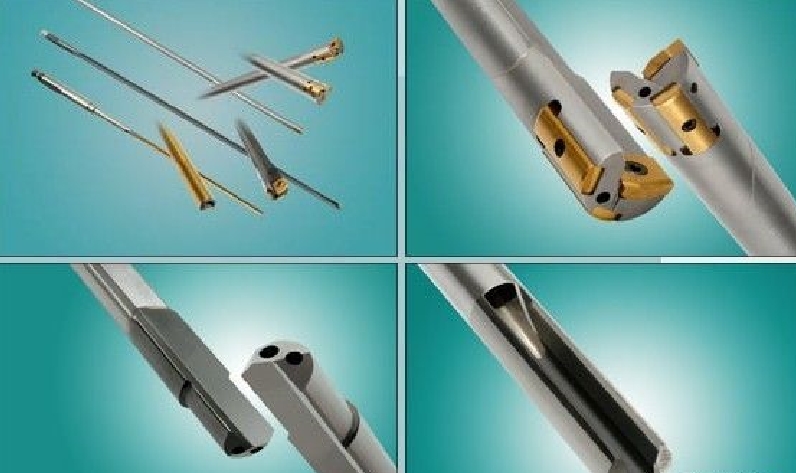
Punte da trapano a cannone
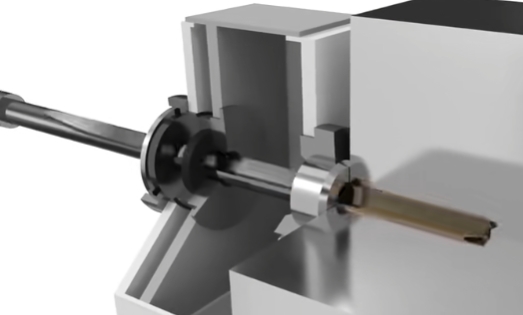
3. Sistema BTA
L'International Hole Processing Association ha inventato una punta per fori profondi che rimuove i trucioli dall'interno. Il sistema BTA utilizza cilindri cavi per l'asta di perforazione e la punta. Ciò migliora la rigidità dell'utensile e consente un rapido montaggio e smontaggio. La figura ne mostra il principio di funzionamento. Il distributore di olio viene riempito con il fluido da taglio sotto pressione.
Il fluido da taglio passa quindi attraverso lo spazio anulare creato dal tubo di perforazione, la parete del foro, e fluisce verso l'area di taglio per raffreddamento e lubrificazione. Inoltre, comprime il truciolo contro i trucioli della punta. La cavità interna del tubo di perforazione è il punto in cui i trucioli vengono scaricati. Il sistema BTA può essere utilizzato per fori profondi con diametro superiore a 12 mm.
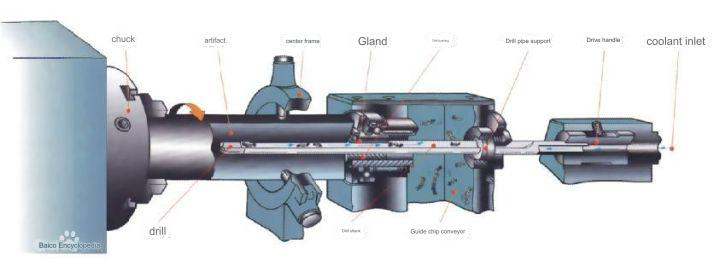
Composizione del sistema BAT↑
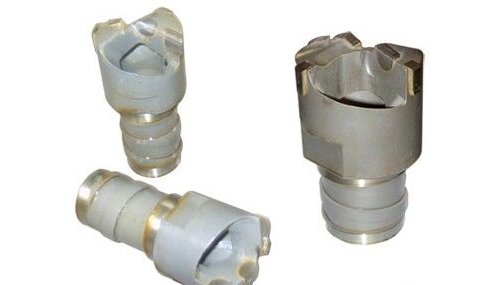
Punta da trapano BAT↑
4. Sistema di perforazione ad iniezione e aspirazione
Il sistema di perforazione a getto d'aspirazione è una tecnica di perforazione profonda che utilizza un doppio tubo basato sul principio di aspirazione a getto della meccanica dei fluidi. Il sistema di aspirazione a spruzzo si basa su un utensile a tubo a doppio strato. Dopo essere stato pressurizzato, il fluido da taglio viene iniettato dall'ingresso. I 2/3 del fluido da taglio che penetrano nello spazio tra le barre di perforazione esterna e interna confluiscono nelparte tagliata personalizzata cncper raffreddarlo e lubrificarlo.
I trucioli vengono spinti nella cavità interna. Il restante 1/3 del fluido da taglio viene spruzzato ad alta velocità nel tubo interno attraverso l'ugello a mezzaluna. Questo crea una zona di bassa pressione all'interno della cavità interna del tubo, aspirando il fluido da taglio che trasporta i trucioli. I trucioli vengono scaricati rapidamente dall'uscita tramite una doppia azione di spruzzo e aspirazione. I sistemi di foratura con aspirazione a getto sono utilizzati principalmente per la lavorazione di fori profondi, con un diametro superiore a 18 mm.
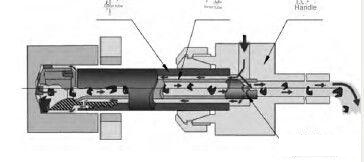
Principio del sistema di perforazione ad aspirazione a getto↑
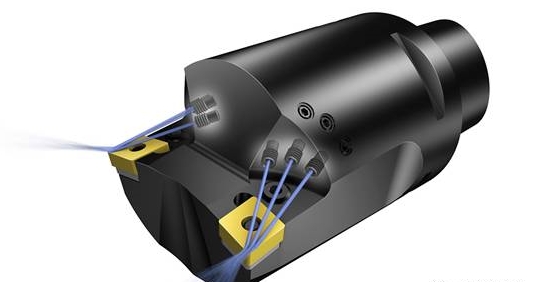
Punta da trapano ad aspirazione a getto↑
5.Sistema DF
Il sistema DF è un sistema di rimozione trucioli interno a doppio ingresso e tubo singolo sviluppato da Nippon Metallurgical Co., Ltd. Il fluido da taglio è diviso in due rami anteriori e posteriori, che entrano rispettivamente da due ingressi. 2/3 del fluido da taglio nel primo fluiscono versoparte di taglio del metallo cncattraverso l'area anulare formata dal tubo di perforazione e dalla parete del foro lavorato, e spinge i trucioli nell'uscita trucioli sulla punta del trapano, entra nel tubo di perforazione e scorre verso l'estrattore di trucioli; quest'ultimo 1/3 del fluido da taglio entra direttamente nell'estrattore di trucioli e viene accelerato attraverso la stretta fessura conica tra gli ugelli anteriore e posteriore, creando un effetto di aspirazione a pressione negativa per raggiungere lo scopo di accelerare la rimozione dei trucioli.
La struttura della prima metà del sistema DF, che svolge un ruolo di "spinta", è simile a quella del sistema BTA, mentre la struttura della seconda metà, che svolge un ruolo di "aspirazione", è simile a quella di un sistema di perforazione a getto d'aria aspirante. Poiché il sistema DF utilizza doppi dispositivi di ingresso dell'olio, utilizza una sola asta di perforazione. Il metodo di spinta e aspirazione del truciolo è completato, quindi il diametro dell'asta di perforazione può essere ridotto al minimo e possono essere lavorati fori più piccoli. Attualmente, il diametro minimo di lavorazione del sistema DF può raggiungere i 6 mm.
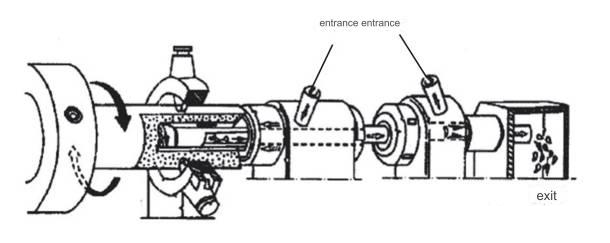
Come funziona il sistema DF↑
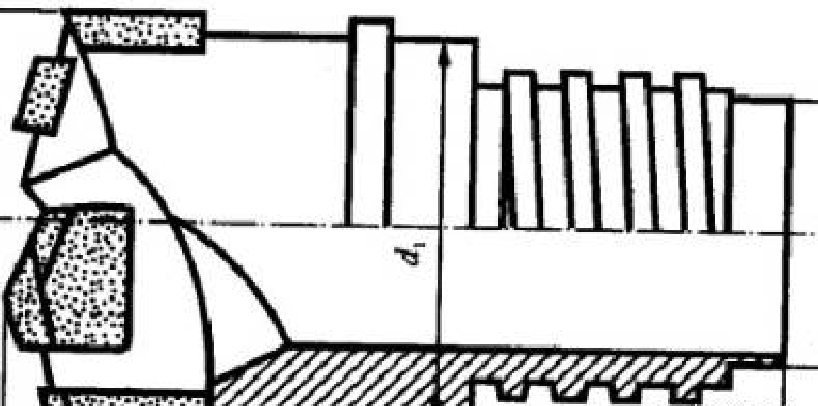
Punta per fori profondi DF↑
6. Sistema SIED
La North China University ha inventato il sistema SIED, un sistema di espulsione dei trucioli a tubo singolo e un sistema di perforazione ad aspirazione. Questa tecnologia si basa su tre tecnologie di perforazione interna per l'asportazione dei trucioli: BTA (trapano ad aspirazione a getto), sistema DF e sistema DF. Il sistema aggiunge un dispositivo di estrazione dei trucioli regolabile in modo indipendente, alimentato dall'alimentatore, per controllare in modo indipendente il flusso del fluido di raffreddamento e di rimozione dei trucioli. Come mostrato nel diagramma, questo è il principio di base. La pompa idraulica eroga il fluido da taglio, che viene poi diviso in due flussi: il primo fluido da taglio entra nel dispositivo di erogazione dell'olio e scorre attraverso l'intercapedine anulare tra la parete del tubo di perforazione e il foro per raggiungere la parte da tagliare, rimuovendo i trucioli.
Il primo fluido da taglio viene spinto nell'uscita del foro della punta. Il secondo fluido da taglio entra attraverso l'intercapedine tra le coppie di ugelli conici e fluisce nel dispositivo di estrazione dei trucioli. Questo crea un getto ad alta velocità e una pressione negativa. Il SIED è dotato di due valvole regolatrici di pressione indipendenti, una per ogni flusso di liquido. Queste possono essere regolate in base alle migliori condizioni di raffreddamento o di estrazione dei trucioli. SlED è un sistema in fase di graduale promozione. Si tratta di un sistema più sofisticato. Il sistema SlED è attualmente in grado di ridurre il diametro minimo del foro di perforazione a meno di 5 mm.
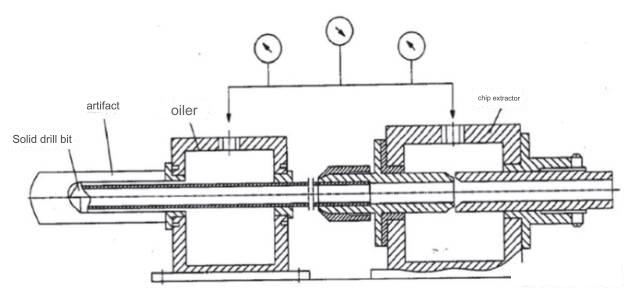
Come funziona il sistema SIED↑
Applicazione della lavorazione di fori profondi in CNC
Fabbricazione di armi da fuoco e da fuoco:
La foratura profonda viene utilizzata per realizzare armi da fuoco e sistemi d'arma. Garantisce dimensioni, rigature e finiture superficiali precise, per prestazioni precise e affidabili.
Industria aerospaziale:
Il processo di lavorazione a fori profondi viene utilizzato per realizzare componenti per i carrelli di atterraggio degli aerei, nonché parti di motori a turbina e altri componenti aerospaziali essenziali che richiedono elevata qualità e precisione.
Esplorazione di petrolio e gas:
La perforazione di pozzi profondi viene utilizzata per la produzione di attrezzature come punte di perforazione, tubi e teste di pozzo, essenziali per l'esplorazione di petrolio e gas. I fori profondi consentono l'estrazione delle risorse intrappolate nei giacimenti sotterranei.
Industria automobilistica:
La lavorazione di fori profondi è essenziale per la creazione di componenti del motore come alberi motore, alberi a camme e bielle. Questi componenti richiedono precisione nelle caratteristiche interne e nella finitura per ottenere le migliori prestazioni.
Assistenza sanitaria e medica:
Il processo di lavorazione a fori profondi viene utilizzato per realizzare strumenti chirurgici, impianti medicali e altri strumenti medicali. Questi dispositivi richiedono caratteristiche interne e finiture precise per garantire le massime prestazioni e compatibilità.
Industria degli stampi e delle matrici:
La punta per fori profondi svolge un ruolo cruciale nella creazione di stampi e matrici. Stampi e matrici necessitano di canali di raffreddamento per garantire un'efficiente dissipazione del calore quando si utilizzano processi come lo stampaggio a iniezione o altre procedure di produzione.
Industria energetica:
La lavorazione di fori profondi viene utilizzata per la produzione di componenti ad uso energetico, come pale di turbine, scambiatori di calore e componenti per la trasmissione di potenza. Questi componenti richiedono in genere specifiche interne e finiture precise per garantire l'efficienza nella produzione di energia.
Industria della difesa:
La perforazione di fori profondi viene utilizzata nella produzione di dispositivi di difesaparti fresate cnccome i sistemi di guida dei missili, le piastre di armatura e i componenti dei veicoli aerospaziali. Questicomponenti lavorati a CNCrichiedono elevata precisione e lunga durata per garantirne l'efficacia e la sicurezza.
Anebon è in grado di fornire prodotti di alta qualità, prezzi competitivi e un servizio clienti impeccabile. L'obiettivo di Anebon è "Arrivate da noi con difficoltà e vi offriamo un sorriso da portare via" per il servizio di stampaggio metalli personalizzato. Anebon presta attenzione a tutti i dettagli per garantire che ogni prodotto o servizio sia soddisfatto dai nostri clienti.
Offriamo anche servizi OEM di taglio laser e anodizzazione di metalli, in base alle vostre specifiche esigenze. Grazie a un team di ingegneri esperti nella progettazione e nello sviluppo di tubi flessibili, Anebon valuta attentamente ogni opportunità per fornire i migliori prodotti e soluzioni ai propri clienti.
Se vuoi saperne di più, contatta il responsabile ufficiale di Anebon tramite info@anebon.com, telefono+86-769-89802722
Data di pubblicazione: 27-10-2023