
Questo è il riassunto che gli addetti ai lavori hanno fornito per riassumere la progettazione dell'attrezzatura, ma è tutt'altro che semplice. Nel processo di contatto con diversi progetti, abbiamo scoperto che nella progettazione preliminare si presentano sempre alcuni problemi di posizionamento e serraggio. In questo modo, qualsiasi progetto innovativo perderebbe la sua rilevanza pratica. Solo comprendendo le nozioni di base su posizionamento e serraggio possiamo garantire l'integrità della progettazione dell'attrezzatura e dello schema di lavorazione.
Conoscenza del localizzatore
1、 Principio di base del posizionamento dal lato del pezzo in lavorazione
Nel posizionamento laterale del pezzo, il principio dei tre punti è il principio più basilare, così come il supporto. Questo principio è identico a quello del supporto, chiamato principio dei tre punti, derivato dal principio secondo cui "tre punti non sulla stessa linea determinano un piano". Tre dei quattro punti possono determinare una faccia, quindi è possibile determinare un totale di quattro facce. Tuttavia, indipendentemente dal modo in cui si posiziona il quarto punto, è piuttosto difficile che si trovi sullo stesso piano.

▲ Principio dei tre punti
Ad esempio, quando si utilizzano 4 posizionatori ad altezza fissa, solo 3 punti in un punto possono entrare in contatto con il pezzo in lavorazione, mentre è molto probabile che i restanti 4 punti non entrino in contatto con il pezzo in lavorazione.
Pertanto, quando si configura il posizionatore, questo si basa generalmente su tre punti e la distanza tra questi tre punti dovrebbe essere aumentata il più possibile.
Inoltre, quando si configura il posizionatore, è necessario confermare in anticipo la direzione del carico di lavorazione applicato. La direzione del carico di lavorazione coincide anche con la direzione di avanzamento/corsa dell'utensile. Il posizionatore è configurato alla fine della direzione di avanzamento, il che può influire direttamente sulla precisione complessiva del pezzo.
Generalmente, il posizionatore regolabile di tipo bullone viene utilizzato per posizionare la superficie grezza del pezzo in lavorazione, mentre il tipo fisso (ilParti tornite CNC(la superficie di contatto è rettificata) Il posizionatore viene utilizzato per posizionare la superficie di lavorazione del pezzo.
2、 Principio di base del posizionamento dal foro del pezzo in lavorazione
Quando si utilizza il foro lavorato nel processo precedente del pezzo per il posizionamento, è necessario utilizzare un perno di tolleranza. Abbinando la precisione del foro del pezzo con la precisione del profilo del perno e combinando in base alla tolleranza di adattamento, la precisione di posizionamento può soddisfare i requisiti effettivi.
Inoltre, quando si utilizza il perno per il posizionamento, generalmente uno utilizza un perno dritto e l'altro un perno diamantato, rendendo più comodo il montaggio e lo smontaggio del pezzo. È raro che il pezzo rimanga incastrato nel perno.
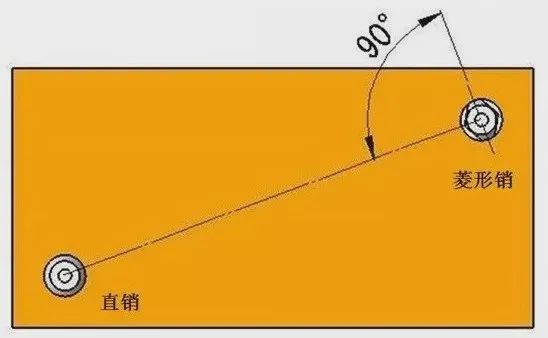
▲ Posizionamento con perno
Naturalmente, è anche possibile utilizzare un perno dritto per entrambi i perni, regolando la tolleranza di adattamento. Per un posizionamento più preciso, di solito è più efficace utilizzare un perno dritto e un perno diamantato.
Quando si utilizzano un perno dritto e un perno diamantato, la linea di collegamento nella direzione di configurazione (dove il perno diamantato entra in contatto con il pezzo) del perno diamantato è solitamente perpendicolare a 90° rispetto alla linea di collegamento tra il perno dritto e il perno diamantato. Questa configurazione è per il posizionamento angolare (la direzione di rotazione del pezzo).
Conoscenza rilevante del morsetto
1、 Classificazione delle pinze
In base alla direzione di serraggio, si dividono generalmente nelle seguenti categorie:
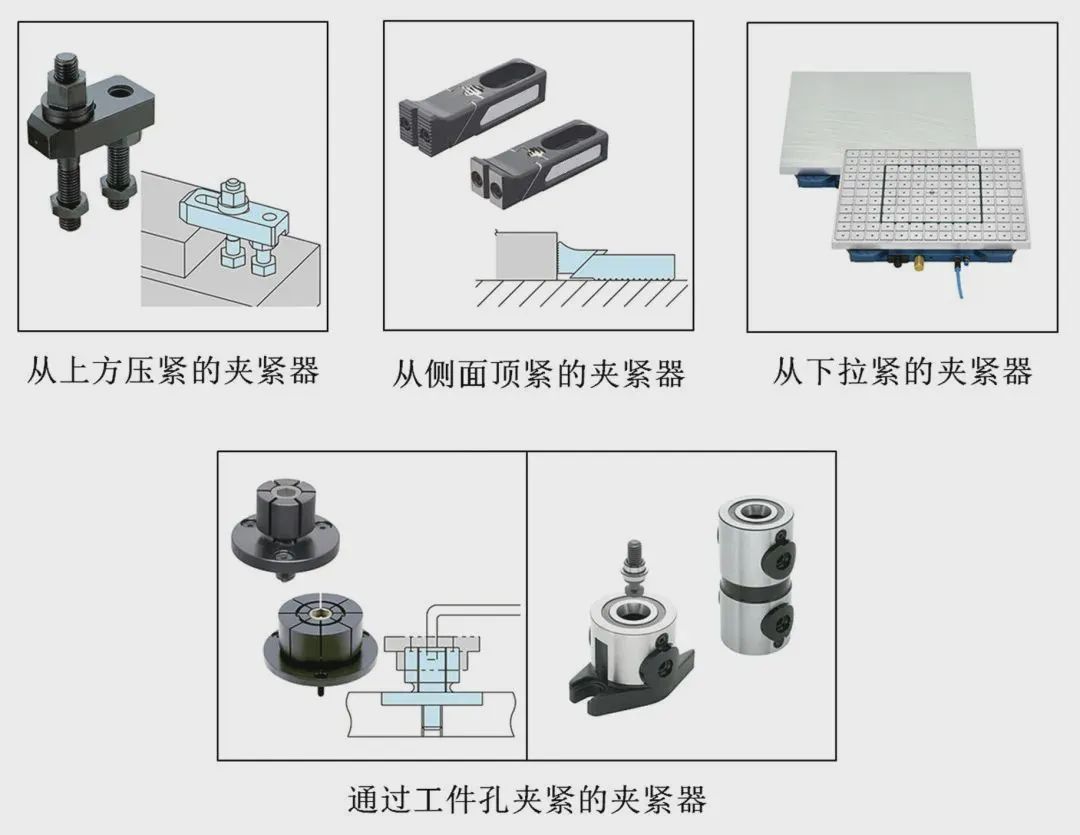
Ora diamo un'occhiata alle caratteristiche dei vari morsetti.
1. Morsetti premuti dall'alto
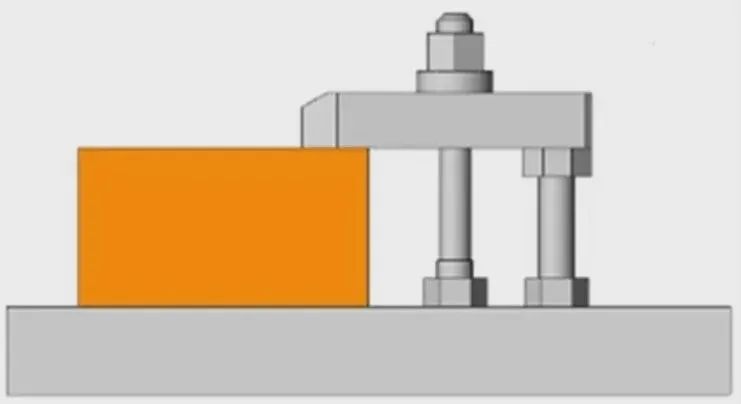
Il dispositivo di serraggio che viene premuto dall'alto sul pezzo in lavorazione presenta la minima deformazione durante il serraggio ed è il più stabile durante la lavorazione. Pertanto, in generale, la prima considerazione da fare è quella di serrare dall'alto sul pezzo in lavorazione. Il dispositivo di serraggio più comune per la pressatura dall'alto sul pezzo in lavorazione è un dispositivo meccanico manuale. Ad esempio, la figura seguente è chiamata "morsetto a lamelle mobili". Il morsetto combinato con piastra di pressione, prigioniero, martinetto e dado è chiamato "morsetto a lamelle mobili".
Inoltre, è possibile selezionare piastre di pressatura con forme diverse in base alla forma del pezzo da lavorare. Ad esempioParti lavorate a CNC, Parti tornite e parti fresate.
Il rapporto tra la coppia e la forza di serraggio del morsetto a foglia libera può essere calcolato tramite la forza di spinta del bullone.
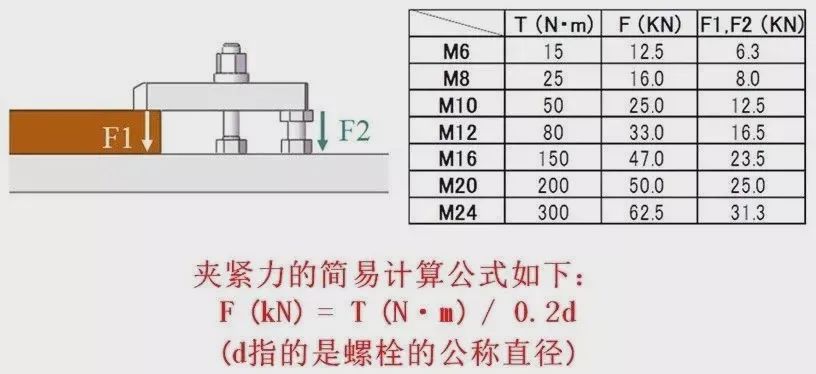
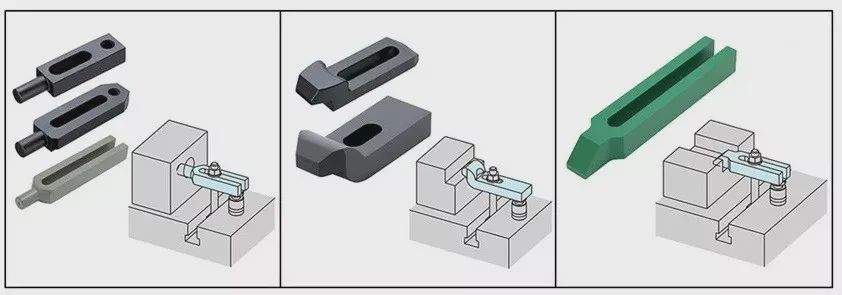
Oltre al morsetto a lamelle mobili, sono disponibili i seguenti morsetti simili per il serraggio dall'alto del pezzo in lavorazione.
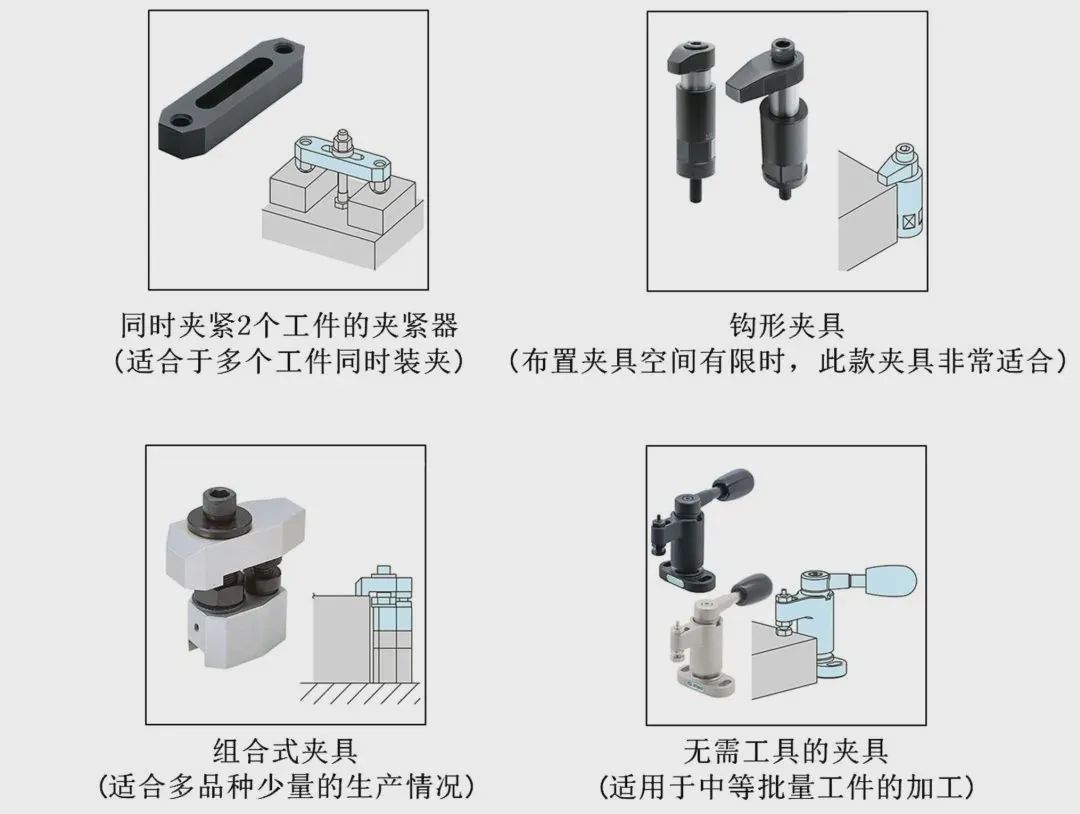
2. Morsetto di serraggio laterale
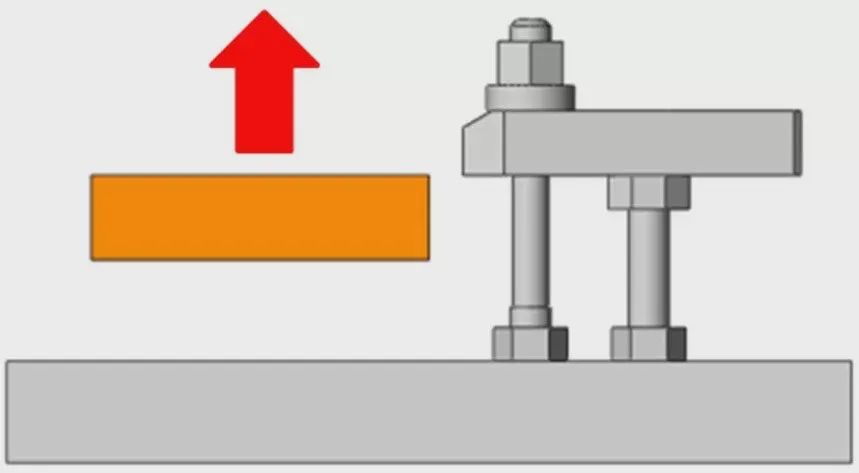
Originariamente, il metodo di serraggio dall'alto era il più stabile in termini di precisione e il più basso in termini di carico di lavorazione. Tuttavia, quando è necessario lavorare dall'alto, o non è possibile serrare dall'alto, il che rende impossibile il serraggio dall'alto, è possibile scegliere il serraggio laterale. Tuttavia, relativamente parlando, quando il pezzo viene serrato lateralmente, si genera una forza flottante. È necessario prestare attenzione a come eliminare questa forza durante la progettazione dell'attrezzatura.
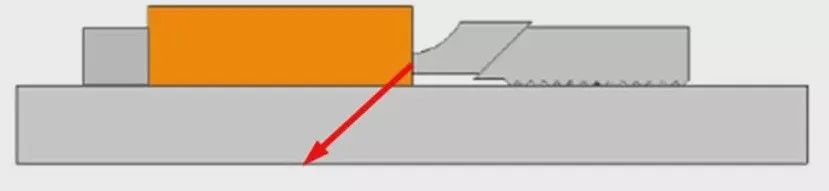
Come mostrato nella figura sopra, il morsetto laterale esercita anche una forza obliqua verso il basso mentre produce spinta, che può impedire efficacemente al pezzo di galleggiare verso l'alto.
Anche i morsetti che si fissano lateralmente hanno i seguenti morsetti simili.
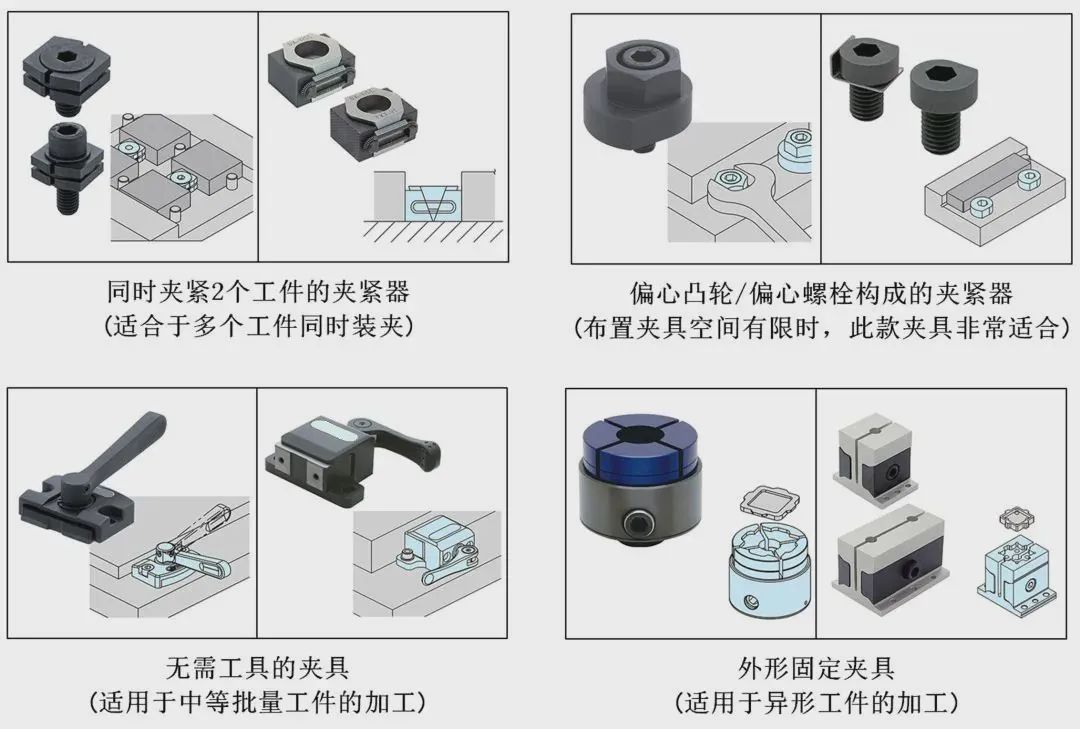
3. Dispositivo di serraggio per il serraggio del pezzo da tirare verso il basso
Quando si lavora la superficie superiore di un pezzo in lamiera sottile, non solo è impossibile bloccarlo dall'alto, ma è anche irragionevole comprimerlo lateralmente. L'unico metodo di serraggio ragionevole è serrare il pezzo dal basso. Quando il pezzo viene tensionato dal basso, se è in ferro, è solitamente possibile utilizzare un morsetto magnetico. Per i pezzi in metallo non ferroso, è generalmente possibile utilizzare ventose a vuoto per il tensionamento.
Nei due casi sopra menzionati, la forza di serraggio è proporzionale all'area di contatto tra il pezzo e il magnete o il mandrino a vuoto. Se il carico di lavorazione è eccessivo quando si lavorano pezzi di piccole dimensioni, l'effetto di lavorazione non sarà ottimale.
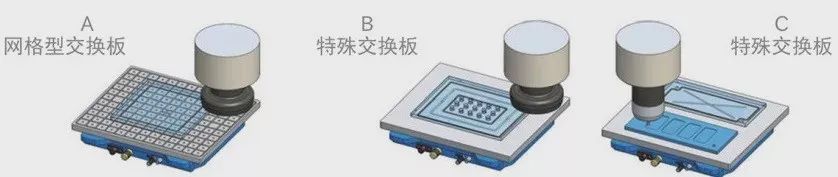
Inoltre, quando si utilizzano magneti o ventose a vuoto, le superfici di contatto con i magneti e le ventose a vuoto devono essere rese a un certo grado di levigatezza prima di poter essere utilizzate in modo sicuro e normale.
4. Dispositivo di serraggio con fori
Quando si utilizza una macchina a 5 assi per la lavorazione di più facce contemporaneamente o per la lavorazione di stampi, per evitare l'impatto di attrezzature e utensili sulla lavorazione, è generalmente opportuno utilizzare il metodo di serraggio tramite foro. Rispetto al metodo di serraggio dall'alto e lateralmente, il metodo di serraggio tramite foro comporta un carico minore sul pezzo e può deformarlo efficacemente.
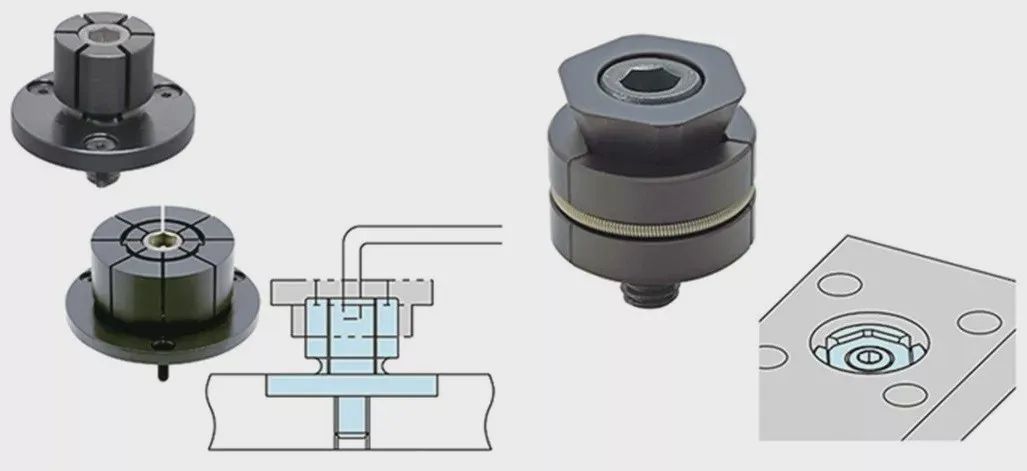
▲ Lavorazione diretta con fori

▲ Fissare il rivetto per il serraggio
2、 Pre-bloccaggio
Quanto sopra riguarda principalmente il dispositivo di serraggio del pezzo. È fondamentale anche migliorare l'operatività e utilizzare il pre-serraggio. Quando il pezzo è posizionato verticalmente sulla base, cadrà per gravità. In questo caso, è necessario azionare la pinza tenendo il pezzo con le mani.
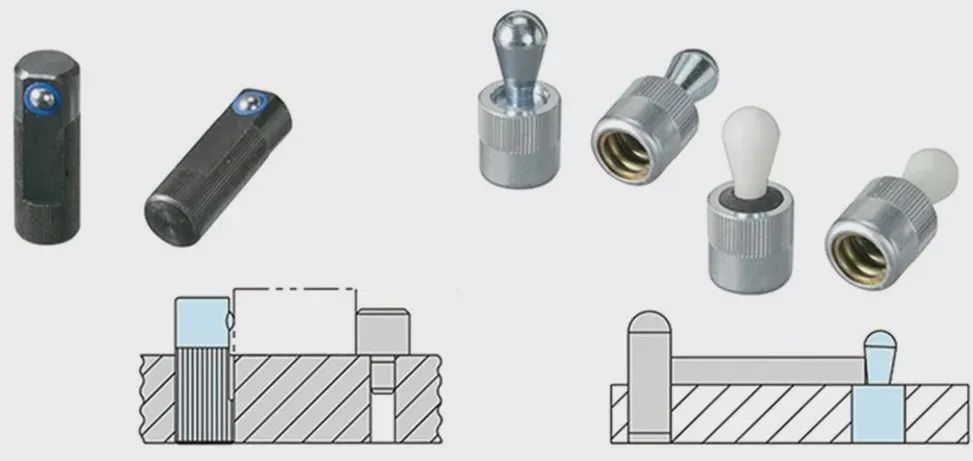
▲ Pre-bloccaggio
Se i pezzi sono pesanti o la maggior parte di essi viene serrata contemporaneamente, l'operatività sarà notevolmente ridotta e il tempo di serraggio sarà molto lungo. In questo caso, l'utilizzo di questo prodotto di pre-serraggio a molla può consentire al pezzo di azionare la pinza in posizione stazionaria, migliorando notevolmente l'operatività e riducendo il tempo di serraggio del pezzo.
3、 Precauzioni nella selezione della pinza
Quando si utilizzano più tipi di morsetti nello stesso utensile, gli utensili per il serraggio e l'allentamento devono essere unificati. Ad esempio, come mostrato nella figura a sinistra, quando si utilizzano diverse chiavi per le operazioni di serraggio, il carico complessivo dell'operatore aumenta e anche il tempo complessivo di serraggio del pezzo aumenta. Ad esempio, nella figura a destra in basso, le chiavi per utensili e le dimensioni dei bulloni sono unificate per facilitare il lavoro degli operatori sul campo.
▲ Operatività di serraggio del pezzo
Inoltre, quando si configura la pinza, è necessario considerare il più possibile la funzionalità del serraggio del pezzo. Se il pezzo deve essere inclinato durante il serraggio, la funzionalità risulta molto scomoda. Questa situazione deve essere evitata in fase di progettazione dell'attrezzatura.
Data di pubblicazione: 24-10-2022