
Quanto ne sai dell'intero processo di assemblaggio meccanico?
L'assemblaggio meccanico è il processo di assemblaggio di varie parti per formare un sistema o un prodotto meccanico funzionante. Ciò include la lettura e la comprensione dei disegni tecnici, la scelta e l'utilizzo di strumenti e attrezzature appropriati per montare e allineare le parti, il fissaggio dei componenti con varie tecniche (come bullonatura, adesivi o saldatura) e l'esecuzione di test di qualità per garantirne la corretta funzionalità. I processi di assemblaggio possono essere personalizzati in base alle esigenze e alla complessità di ciascun prodotto.
Preparazione dei compiti
(1)Dati operativi: include disegni di assemblaggio generale (GA), disegni di assemblaggio dei componenti (CA), disegni delle parti (PD), elenchi di distinte base dei materiali, ecc. La completezza, la chiarezza e l'integrità di tutti i disegni e i registri delle informazioni di processo devono essere mantenuti fino alla fine del progetto di costruzione.
(2)Posto di lavoro: È necessario specificare il luogo in cui verranno posizionate le parti e assemblati i componenti. È importante pianificare il luogo in cui verrà assemblata e posizionata la macchina. Tutte le aree di lavoro devono essere pulite, standardizzate e ordinate fino al completamento del progetto.
(3)Materiali di montaggioI materiali di assemblaggio devono essere pronti prima dell'operazione. L'ordine delle operazioni può essere modificato se determinati materiali non deterministici non sono disponibili. Un modulo di richiesta materiali deve essere compilato e inviato all'ufficio acquisti.
(4)Prima del montaggio, è importante comprendere la struttura, il processo di assemblaggio e i requisiti tecnologici delle apparecchiature.
Specifiche di base
(1) L'assemblaggio meccanico deve essere eseguito nel rigoroso rispetto dei disegni di assemblaggio, dei requisiti di processo e delle istruzioni fornite dal team di progettazione. È vietato modificare il contenuto del lavoro senza autorizzazione o alterare parti in modo anomalo.
(2) Le parti assemblate devono essere parti che hanno superato l'ispezione e l'approvazione da parte del reparto di controllo qualità. Segnalare eventuali parti non qualificate riscontrate durante l'assemblaggio.
(3) L'area di assemblaggio deve essere priva di polvere e altri agenti inquinanti. I componenti devono essere conservati in un luogo asciutto e privo di polvere e protetti con appositi cuscinetti.
(4) Le parti devono essere assemblate senza subire urti, tagli o danni superficiali. Possono tuttavia essere piegate, torce o deformate in modo significativo. Anche le superfici di accoppiamento non devono essere danneggiate.
(5) Quando si assemblano parti relativamente mobili, è consigliabile aggiungere grasso lubrificante (olio) tra le superfici di contatto.
(6) Le dimensioni delle parti corrispondenti devono essere esatte.
(7) Durante il montaggio, i componenti e gli utensili devono essere posizionati in modo specifico. Non devono essere posizionati direttamente sulla macchina o sopra di essa. Qualora siano necessari tappeti o tappeti protettivi, questi devono essere posizionati nell'area di posizionamento.
In linea di principio, è vietato calpestare la macchina durante il montaggio. Nel caso in cui sia necessario calpestarla, è consigliabile posizionarvi sopra tappeti o stuoie. È severamente vietato calpestare parti importanti o componenti non metallici di scarsa resistenza.
Metodo di unione
(1) Collegamento tramite bullone
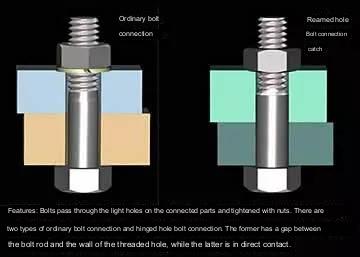
A. Utilizzare una sola rondella per dado quando si serrano i bulloni. Le teste dei chiodi devono essere inserite nelle parti della macchina dopo aver serrato la vite a testa svasata.
B. In generale, i collegamenti filettati necessitano di rondelle antiallentamento. Il metodo per serrare più bulloni simmetrici è quello di serrarli gradualmente e in modo simmetrico. Anche i connettori a striscia vengono serrati gradualmente e simmetricamente dal centro verso l'esterno.
C. Quando non è necessario smontare le viti durante il fissaggio o la manutenzione del dispositivo mobile, è opportuno ricoprirle con colla per filettature prima del montaggio.
D. Una chiave dinamometrica viene utilizzata per serrare elementi di fissaggio che richiedono una coppia di serraggio specifica. I bulloni senza una coppia di serraggio specifica devono essere serrati secondo le norme dell'"Appendice".
(2) Collegamento pin
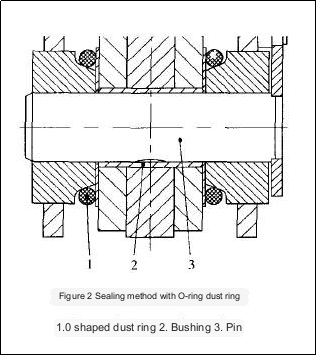
A. In generale, la superficie terminale del perno dovrebbe essere leggermente più alta della superficie delcomponenti di fresaturaL'estremità grande del perno conico con coda a vite deve essere inserita nel foro dopo essere stata installata nel componente.
B. Dopo essere stata caricata nelle parti appropriate, le estremità della coppiglia devono essere distanti tra loro da 60° a 90°.
(3) Collegamento chiave
A. Non deve esserci alcuno spazio tra le superfici di accoppiamento delle chiavi piatte e fisse.
B. Quando le parti mobili della chiave o della scanalatura vengono spostate in direzione assiale dopo il montaggio, non devono esserci irregolarità.
C. La chiave a uncino e le chiave a cuneo devono essere assemblate in modo che la loro area di contatto non scenda al di sotto del 70% dell'area di lavoro totale. Le parti non a contatto non devono essere raggruppate insieme, né la parte esposta deve superare il 10%-15% della lunghezza.
(4) Rivettatura
A. I materiali e le specifiche per la rivettatura devono essere conformi ai requisiti di progettazione. Anche la lavorazione dei fori dei rivetti deve essere conforme alle norme vigenti.
B. La superficie rivettatacomponenti in alluminionon devono essere danneggiati o deformati durante la rivettatura.
C. Non devono esserci allentamenti nella parte rivettata, a meno che non vi siano requisiti specifici. La testa dei rivetti deve essere a contatto con la parte rivettata e liscia e rotonda.
(5) Collegamento del manicotto di espansione
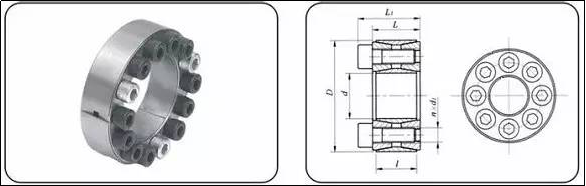
Assemblaggio del manicotto di espansione: applicare grasso lubrificante al manicotto di espansione, inserirlo nel foro del mozzo assemblato, inserire l'albero di installazione, regolare la posizione di assemblaggio e quindi serrare i bulloni. L'ordine di serraggio è delimitato dalla fessura e i bulloni sinistro e destro vengono incrociati e serrati simmetricamente in successione per garantire il raggiungimento del valore di coppia nominale.
(6) Collegamento stretto
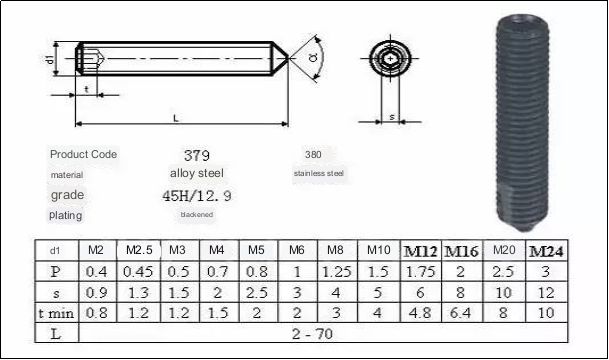
Le viti di fissaggio con estremità conica devono avere un'estremità rastremata a 90 gradi. Il foro deve essere a 90 gradi.
Installazione di guide lineari
(1) La superficie di installazione della guida deve essere piana e priva di sporco.
(2) Se la guida è dotata di un bordo di riferimento, la guida deve essere installata in prossimità di tale bordo. In assenza di un bordo di riferimento, la direzione di scorrimento deve corrispondere ai requisiti di progetto. Verificare la direzione di scorrimento dopo aver serrato le viti sulla guida. In caso contrario, sarà necessario regolarla.
(3) Se la slitta è azionata da cinghie di trasmissione, le cinghie devono essere fissate e tese prima di poter essere tirata in direzione obliqua. In caso contrario, la puleggia deve essere regolata per garantire che la direzione di trasmissione della cinghia sia parallela alla guida.
Montaggio delle catene a pignone
(1) La ruota dentata deve essere progettata per cooperare con l'albero.
(2) I denti degli ingranaggi delle ruote dentate motrici e condotte devono avere lo stesso piano centrale geometrico e i loro offset non devono superare i requisiti di progetto. Dovrebbe essere inferiore o equivalente al 2%, se non specificato dal progetto.
(3) Il lato di lavoro della catena deve essere teso quando si innesta in un pignone.
(4) La flessione della catena sul lato non utilizzato deve rientrare nei limiti di progetto. Deve essere regolata se non è specificata nel progetto.
Montaggio degli ingranaggi
(1) Quando la corona dentata è di 20 mm o meno, il disallineamento assiale non deve superare 1 mm. Se la larghezza dell'ingranaggio è superiore a 20 mm, il disallineamento non può superare il 5%.
(1) JB180-60 “Tolleranza della trasmissione degli ingranaggi conici”, JB162 e JB162 dovrebbero specificare i requisiti di precisione di installazione per ingranaggi cilindrici e ingranaggi conici.
Secondo i requisiti tecnici, le superfici di accoppiamento degli ingranaggi devono essere lubrificate secondo la normale prassi. Il riduttore deve essere riempito fino alla linea di livello con oli lubrificanti.
(4) Il livello di rumore della trasmissione a pieno carico non deve superare gli 80 dB.
Regolazione e collegamento del rack
(1) I rack nelle diverse sezioni dei rack devono essere tutti impostati esattamente alla stessa altezza, utilizzando lo stesso punto di riferimento.
(2) Tutti i pannelli a parete dei rack devono essere allineati sullo stesso piano verticale.
(3) Le piastre di collegamento fisse devono quindi essere installate tra le sezioni dopo che i rack sono stati regolati all'altezza e alle dimensioni richieste.
Assemblaggio di componenti pneumatici
(1) La configurazione di ciascun set di dispositivi di azionamento pneumatico deve essere collegata rigorosamente in conformità con lo schema del circuito pneumatico fornito dal reparto progettazione. Il corpo valvola, i giunti dei tubi, i cilindri, ecc. devono essere collegati correttamente.
(2) L'ingresso e l'uscita della valvola di riduzione della pressione di aspirazione dell'aria totale sono collegati nella direzione della freccia, mentre la coppa dell'acqua e la coppa dell'olio del filtro dell'aria e del lubrificatore devono essere installate verticalmente verso il basso.
(3) Prima di procedere alla tubazione, la polvere da taglio e la polvere presenti nella tubazione devono essere completamente soffiate via.
(4) Il giunto del tubo è filettato. Se la filettatura del tubo non è dotata di colla, è necessario avvolgere il nastro di materiale grezzo. La direzione di avvolgimento è in senso orario se vista frontalmente. Il nastro di materiale grezzo non deve essere mescolato alla valvola. Il nastro di materiale grezzo non deve essere mescolato alla valvola. Durante l'avvolgimento, è necessario riservare un filo.
(5) La disposizione della trachea deve essere ordinata e gradevole, evitando di incrociare le linee. Agli angoli si devono utilizzare gomiti a 90 gradi. Durante il fissaggio della trachea, non esercitare ulteriore pressione sulle articolazioni, altrimenti si verificheranno perdite d'aria.
(6) Quando si collega l'elettrovalvola, prestare attenzione alla funzione di ciascun numero di porta dell'aria sulla valvola: P: ingresso aria totale; A: uscita aria 1; B: uscita aria 2; R (EA): scarico corrispondente ad A; S (EB): scarico corrispondente a B.
(7) Quando il cilindro è assemblato, l'asse dello stelo del pistone e la direzione del movimento del carico devono essere coerenti.
(8) Quando si utilizza una guida con cuscinetto lineare, dopo che l'estremità anteriore dello stelo del cilindro è collegata al carico, non deve esserci alcuna forza estranea durante l'intera corsa, altrimenti il cilindro verrà danneggiato.
(9) Quando si utilizza una valvola a farfalla, è necessario prestare attenzione al tipo di valvola. In generale, si distingue per la grande freccia marcata sul corpo valvola. La freccia grande che punta all'estremità della filettatura è utilizzata per il cilindro; la freccia grande che punta all'estremità del tubo è utilizzata per l'elettrovalvola.
Lavori di ispezione dell'assemblaggio
(1) Ogni volta che si completa l'assemblaggio di un componente, è necessario verificarlo in base ai seguenti punti. Se si riscontra un problema di assemblaggio, è necessario analizzarlo e risolverlo tempestivamente.
A. Verificare l'integrità del lavoro di assemblaggio, controllare i disegni di assemblaggio e verificare se mancano parti.
B. Per la precisione della posizione di installazione di ogni parte, controllare il disegno di montaggio o i requisiti indicati nelle specifiche di cui sopra.
C. L'affidabilità di ogni parte di collegamento, se ogni vite di fissaggio raggiunge la coppia richiesta per il montaggio e se gli elementi di fissaggio speciali soddisfano i requisiti per evitare l'allentamento.
D. La flessibilità del movimento delle parti mobili, ad esempio se si verificano inceppamenti o stagnazioni, eccentricità o flessioni durante la rotazione o lo spostamento manuale di rulli trasportatori, pulegge, guide, ecc.
(2) Dopo l'assemblaggio finale, l'ispezione principale consiste nel verificare le connessioni tra i componenti dell'assemblaggio. Il contenuto dell'ispezione si basa sulle "quattro proprietà" specificate al punto (1) come standard di misurazione.
(3) Dopo il montaggio finale, la limatura di ferro, i detriti, la polvere, ecc. in tutte le parti della macchina devono essere puliti per garantire che non vi siano ostacoli nelle parti della trasmissione.
(4) Durante il collaudo della macchina, monitorare attentamente il processo di avviamento. Dopo l'avvio della macchina, osservare immediatamente i principali parametri di funzionamento e verificare che le parti mobili si muovano normalmente.
(5) I principali parametri di lavoro includono la velocità del movimento, la fluidità del movimento, la rotazione di ciascun albero di trasmissione, la temperatura, le vibrazioni e il rumore, ecc.
Anebon si impegnerà al massimo per raggiungere l'eccellenza e l'eccellenza, accelerando i nostri sforzi per distinguerci tra le aziende internazionali di alto livello e ad alta tecnologia per i fornitori cinesi di oro per OEM, servizi di lavorazione CNC personalizzati, servizi di fabbricazione di lamiere e servizi di fresatura. Anebon realizzerà il tuo acquisto personalizzato per soddisfare le tue esigenze! L'azienda Anebon è composta da diversi reparti, tra cui il reparto produzione, il reparto vendite, il reparto controllo qualità e il centro assistenza, ecc.
Fornitura di fabbrica Cinaparti tornite di precisionee parti in alluminio. Puoi condividere con Anebon la tua idea per sviluppare un design unico per il tuo modello, evitando di trovare troppi componenti simili sul mercato! Ti offriremo il miglior servizio possibile per soddisfare tutte le tue esigenze! Ricordati di contattare subito Anebon!
Data di pubblicazione: 04-09-2023