
Sai quanti metodi esistono per impostare con precisione gli utensili sui torni CNC?
Metodo del tastatore: - Questo metodo utilizza una sonda che tocca l'utensile per misurarne la posizione rispetto al punto di riferimento della macchina. Fornisce dati precisi sul diametro e sulla lunghezza dell'utensile.
Presetter utensile:Un dispositivo di pre-setting utensile viene utilizzato per misurare le dimensioni dell'utensile all'esterno della macchina. Questo metodo consente una configurazione rapida e precisa dell'utensile.
Metodo di offset dell'utensile:- Con questo metodo, un operatore misura la lunghezza e il diametro dell'utensile utilizzando strumenti come calibri e micrometri. I valori vengono poi inseriti nel sistema di controllo della macchina.
Misurazione con strumento laser:I sistemi laser vengono utilizzati per impostare e misurare le dimensioni degli utensili. Proiettando un fascio di luce laser sul tagliente dell'utensile, forniscono dati accurati e rapidi.
Metodo di riconoscimento delle immagini:I sistemi informatici avanzati possono utilizzare la tecnologia di riconoscimento delle immagini per calcolare automaticamente le dimensioni degli utensili. Lo fanno scattando immagini dell'utensile, analizzandone le caratteristiche e quindi calcolandone le misure.
Questo è un articolo molto utile. L'articolo introduce innanzitutto i principi e le idee alla base del "metodo di impostazione degli utensili di prova" comunemente utilizzato nei torni CNC. Introduce poi quattro metodi manuali di impostazione degli utensili di prova per i sistemi di tornitura CNC. Per migliorare la precisione delle impostazioni degli utensili, è stato sviluppato un metodo di impostazione degli utensili di prova automatico controllato da programma basato su "taglio automatico - misurazione - compensazione degli errori". Sono stati inoltre riassunti quattro metodi accurati di impostazione degli utensili.
1. Il principio e le idee alla base del metodo di impostazione degli utensili per torni CNC
Comprendere i principi di impostazione degli utensili nei torni CNC è importante per gli operatori che desiderano avere le idee chiare sull'impostazione degli utensili, padroneggiare le operazioni di impostazione degli utensili e suggerire nuovi metodi. L'impostazione degli utensili consiste nel determinare la posizione di origine del sistema di coordinate del pezzo, che cambia durante la programmazione del sistema di coordinate della macchina utensile. L'impostazione degli utensili comporta l'acquisizione delle coordinate macchina per il punto di partenza di un programma utensile di riferimento e la determinazione dell'offset utensile rispetto a tale utensile.
Le seguenti convenzioni vengono utilizzate per dimostrare i concetti e le idee alla base dell'impostazione degli utensili con il metodo del taglio di prova. Utilizzare il sistema di tornitura didattica Hua Medieval Star (versione 5.30 del software applicativo); utilizzare il centro della faccia finale destra del pezzo come origine del programma e impostarlo con il comando G92. Programmazione del diametro, le coordinate del pezzo del punto di inizio del programma H sono (100,50); installare quattro utensili sul portautensili. L'utensile n. 1 è un utensile per tornitura di sgrossatura a 90° e l'utensile di riferimento n. 2 è un utensile per tornitura di precisione con cerchio esterno a 90°. Il quarto coltello è un coltello filettato triangolare con un angolo di 60° (gli esempi nell'articolo sono tutti uguali).
Le coordinate della "macchina utensile" vengono utilizzate per l'impostazione dell'utensile. Come mostrato in figura 1, l'utensile di riferimento esegue manualmente il taglio di prova del cerchio esterno e della superficie frontale del pezzo e registra le coordinate XZ della macchina utensile sul display. Le coordinate della macchina utensile per l'origine del programma O sono ricavate dalla relazione tra le coordinate della macchina utensile nei punti A e O: XO=XA - Phd, ZO=ZA. Utilizzando le coordinate del pezzo per H in relazione al punto O (100,50), possiamo infine ricavare le coordinate della macchina utensile per il punto H: XH=100 - Phd, ZH=ZA+50. Questo sistema di coordinate del pezzo si basa sulla posizione della punta dell'utensile sull'utensile di riferimento.
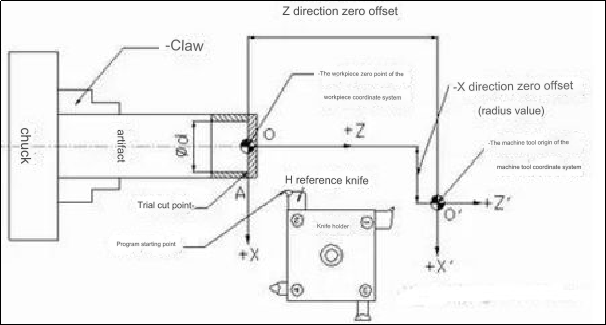
Figura 1 Diagramma schematico per il taglio di prova manuale e le impostazioni degli utensili
Nella Figura 2, lo scostamento tra il punto A e la punta dell'utensile B è dovuto alle differenze di estensione e posizione in direzione X e Z degli utensili bloccati nel portautensile. Il sistema di coordinate originale per il pezzo in lavorazione non è più valido. Inoltre, ogni utensile si usura a una velocità diversa durante l'uso. Pertanto, gli scostamenti e i valori di usura di ciascun utensile devono essere compensati.
Per determinare l'offset utensile, ogni utensile deve essere allineato a un punto di riferimento specifico (punto A o B nella Figura 1) sul pezzo. Il CRT visualizza coordinate della macchina utensile diverse dagli offset utensile degli utensili non di riferimento. Pertanto, vengono posizionati nello stesso punto. Utilizzando calcoli manuali o software, le coordinate della macchina utensile vengono sottratte da quelle dell'utensile di riferimento. L'offset utensile viene quindi calcolato per ciascun dispositivo non standard.
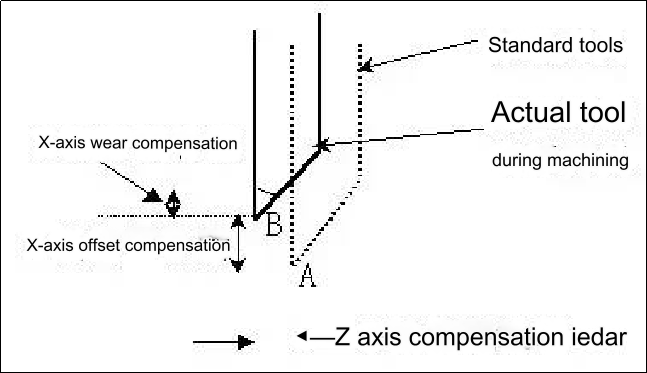
Figura 2 Compensazione per offset e usura dell'utensile
La precisione delle impostazioni manuali degli utensili di taglio di prova è limitata. Questo è noto come lavorazione grezza. Come mostrato in Figura 3, per ottenere risultati più accurati entro i limiti di tolleranza di lavorazione delparte auto cncÈ possibile progettare un semplice programma di taglio di prova automatizzato. Il coltello di riferimento viene modificato continuamente utilizzando il concetto di "compensazione automatica degli errori di taglio-misurazione". L'offset utensile e il punto di partenza del programma dell'utensile non di riferimento vengono utilizzati per garantire che la differenza tra il valore dell'istruzione di elaborazione e il valore misurato effettivo soddisfi i requisiti di precisione. L'impostazione di precisione dell'utensile è l'impostazione dell'utensile che avviene in questa fase.
È comune correggere gli offset non standard dopo la correzione iniziale. Questo perché garantire la precisione della posizione del punto di partenza dell'utensile di riferimento è un prerequisito per ottenere offset utensile accurati.
Questo processo di base di impostazione utensile si ottiene combinando queste due fasi: - taglio di prova manuale del coltello con il riferimento per ottenere le coordinate della macchina utensile per il riferimento di impostazione utensile. - Calcolo o calcolo automatico degli offset utensile di ciascun utensile non di riferimento. - Il coltello di riferimento si trova approssimativamente all'inizio del programma. - Il coltello di riferimento richiama ripetutamente il programma di taglio di prova. Il portautensile verrà spostato in modalità MDI o passo-passo per compensare gli errori e correggere la posizione del punto di partenza. Dopo aver misurato la dimensione, il coltello non di base richiamerà ripetutamente il programma di taglio di prova. L'offset utensile viene corretto in base a questo offset. Ciò significa che l'utensile di riferimento sarà fermo esattamente all'inizio del programma.
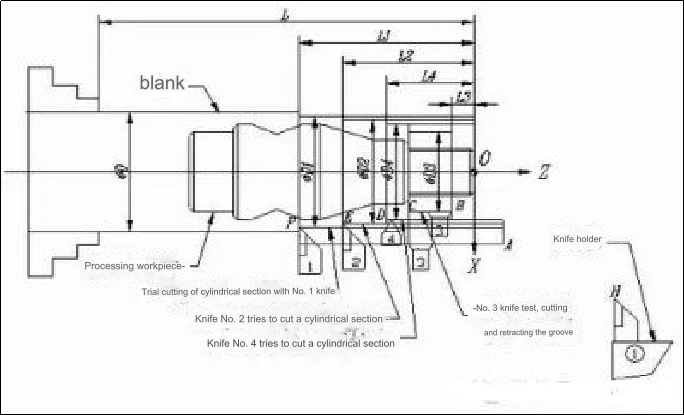
Figura 3 Diagramma schematico dell'impostazione dell'utensile per il taglio di prova multi-coltello
Panoramica delle tecniche di impostazione del coltello grezzo
Per preparare l'impostazione dell'utensile, è possibile utilizzare uno dei seguenti metodi: premere il tasto F2 nel sottomenu del sistema MDI per accedere alla tabella degli offset utensile. Utilizzare i tasti per spostare la barra di evidenziazione sulla posizione del numero utensile corrispondente a ciascun utensile e premere il tasto F5. Modificare i valori di offset X e Z degli offset utensile #0000 e #0001, quindi premere il tasto F5.
1) Impostare automaticamente il metodo di offset dell'utensile selezionando lo strumento di riferimento.
I passaggi per l'impostazione dello strumento sono illustrati nelle Figure 1 e 4.
La barra blu evidenziata con i tasti può essere spostata per allineare l'offset utensile #0002 per l'utensile di riferimento n. 2. Strumento di riferimento 2. Per impostare il n. 2, premere il tasto F5. L'utensile 2 verrà impostato come strumento predefinito.
2) Tagliare il cerchio esterno con l'utensile di riferimento e annotare le coordinate X della macchina utensile. Dopo aver ritirato l'utensile, arrestare la macchina e misurare il diametro esterno del segmento dell'albero.
3) La lama di riferimento ritorna al punto A registrato con il metodo "jog+step". Inserire PhD e zero nelle colonne corrispondenti rispettivamente al diametro di taglio della prova e alla lunghezza di taglio della prova.
4) Ritrarre l'utensile standard e selezionare il numero dell'utensile non standard. Quindi, cambiare manualmente l'utensile. La punta dell'utensile per ciascun utensile non standard deve essere allineata visivamente con il punto A utilizzando il metodo "jog+step". Regolare l'offset corrispondente dopo aver allineato visivamente l'utensile. Se si immettono zero e PhD nelle colonne relative alla lunghezza e al diametro del taglio di prova, gli offset di tutti i coltelli non di riferimento verranno automaticamente visualizzati nelle colonne Offset X e Offset Z.
5) Una volta che lo strumento di riferimento è tornato al punto A, MDI eseguirà "G91 G00/o" G01 X[100 PhD] Z50 per arrivare al punto di partenza del programma.
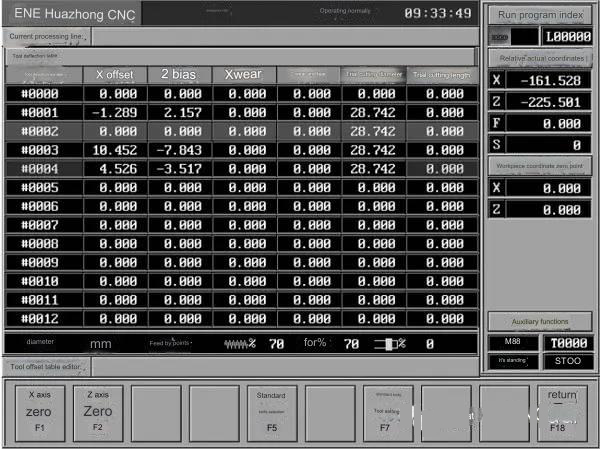
Figura 4 Diagramma schematico dell'utensile di riferimento che imposta automaticamente l'offset dell'utensile per l'utensile standard
2. Impostare le coordinate dell'utensile di riferimento su zero nel punto di riferimento dell'impostazione dell'utensile e visualizzare automaticamente il metodo di offset dell'utensile
Come mostrato nella Figura 1 e nella Figura 5, i passaggi per l'impostazione degli utensili sono i seguenti:
1) Come il passaggio (2) sopra.
2) Il coltello di riferimento ritorna al punto di taglio di prova A tramite il metodo "jog + step" in base al valore registrato.
3) Nell'interfaccia mostrata nella Figura 4, premere il tasto F1 per "impostare l'asse X a zero" e premere il tasto F2 per "impostare l'asse Z a zero". Quindi le "coordinate effettive relative" visualizzate dal CRT sono (0, 0).
4) Modificare manualmente l'utensile non di riferimento in modo che la sua punta sia visivamente allineata con il punto A. A questo punto, il valore delle "coordinate effettive relative" visualizzato sul CRT è l'offset utensile dell'utensile rispetto all'utensile di riferimento. Utilizzare i tasti ▲ e per spostare l'evidenziatore blu sul numero di offset utensile dell'utensile non di riferimento, registrarlo e inserirlo nella posizione corrispondente.
5) Come il passaggio precedente (5).
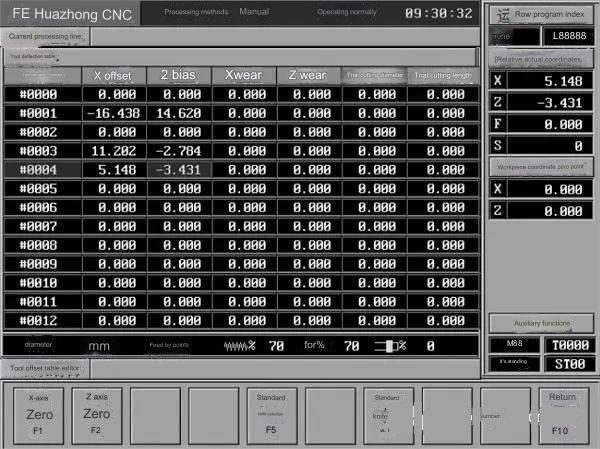
Figura 5 Diagramma schematico dell'offset utensile visualizzato automaticamente quando lo strumento di riferimento è impostato su zero nelle coordinate dei punti di riferimento dell'impostazione dello strumento.
3. Il metodo di offset della lama viene calcolato calcolando manualmente il taglio di prova con più lame del segmento circolare esterno dell'albero.
Come mostrato in figura 6, il sistema allinea manualmente i coltelli 1, 2 e 4 e ritaglia un asse. Quindi registra le coordinate macchina per le estremità di taglio di ciascun coltello (punti F, D ed E in figura 6). Misurare il diametro e la lunghezza di ciascun segmento. Sostituire il coltello da taglio n. 1. Come mostrato nell'immagine, ritagliare un incavo per l'utensile. Allineare la lama da taglio con la punta destra, registrare le coordinate del punto B e misurare L3 e PhD3 come mostrato in figura. La relazione incrementale delle coordinate tra i punti F, E e D per ciascun utensile e l'origine O può essere determinata confrontando i dati sopra riportati.
Si può quindi osservare che le coordinate della macchina utensile sono (X2-PhD2+100 e Z2-L2+50) e le coordinate della macchina utensile per il punto di inizio del programma corrispondono all'utensile di riferimento. Il metodo di calcolo è illustrato nella tabella 1. Negli spazi vuoti, inserire i valori calcolati e registrati. Nota: la distanza di taglio di prova è la distanza tra il punto zero delle coordinate del pezzo in lavorazione e il punto finale del taglio di prova nella direzione Z. Le direzioni positiva e negativa sono determinate dall'asse delle coordinate.
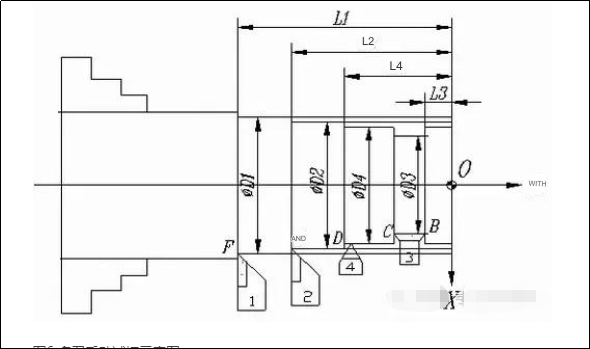
Figura 6 Diagramma schematico del taglio di prova manuale multi-coltello
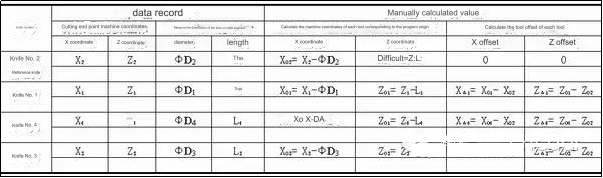
Tabella 1 Calcolo degli offset degli utensili per utensili non standard
Questo metodo consente una semplice procedura di taglio di prova, poiché elimina la necessità di allineare visivamente i punti di taglio di prova. Tuttavia, l'offset della lama deve essere calcolato manualmente. È possibile calcolare rapidamente l'offset dell'utensile stampando il foglio con la formula e quindi compilando gli spazi vuoti.
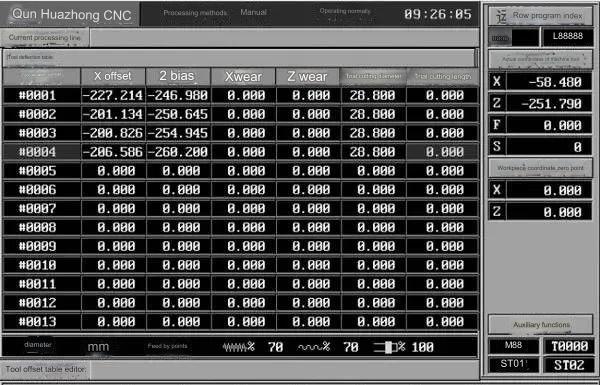
Figura 7 Diagramma schematico per l'impostazione automatica degli utensili sul sistema CNC Century Star
Metodo di set di utensili automatici multi-utensile per il sistema CNC 4th Century Star
Tutti i metodi sopra menzionati per la compensazione utensile sono metodi relativi. Dopo che il personale specializzato ha eseguito l'impostazione dei parametri e il test del sistema, HNC-21T consente agli utenti di selezionare il "metodo di compensazione assoluta" durante la configurazione degli utensili. Nella programmazione delle lavorazioni meccaniche, la compensazione assoluta dell'utensile è leggermente diversa dal metodo di compensazione relativa. Non è necessario utilizzare G92 o G54 per i sistemi di coordinate del pezzo, né è necessario annullare la compensazione utensile. Vedere il programma O1005 per un esempio. Come mostrato in Figura 6, dopo che il sistema è tornato a zero, lasciare che ogni lama provi manualmente a tagliare una sezione cilindrica.
Inserire i numeri di offset utensile per ogni lama dopo aver misurato la lunghezza e il diametro. La lunghezza del taglio di prova è indicata nella colonna del diametro del taglio di prova. Il software di sistema, utilizzando il metodo descritto in "Taglio multilama di segmento di albero esterno - Calcolo manuale dell'offset della lama", è in grado di calcolare automaticamente le coordinate della macchina utensile per ogni lama in base all'origine del programma. Questo metodo di impostazione dell'utensile è il più rapido ed è particolarmente adatto alla produzione industriale.
Riepilogo di cinque tecniche precise di impostazione degli utensili
Il principio di impostazione precisa dell'utensile è "misurazione automatica, taglio di prova automatico e compensazione degli errori". La compensazione degli errori può essere suddivisa in due categorie: per l'operazione MDI dell'utensile di riferimento, o per i portautensili con movimento a gradini, per compensare la posizione iniziale del programma; e per gli utensili non standard, per compensare i valori di offset o usura. Per evitare confusione, la Tabella 2 è stata progettata per calcolare e registrare i valori.
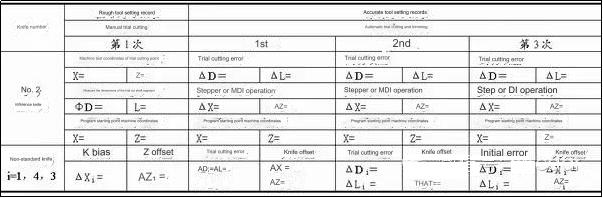
Tabella 2 Tabella di registrazione delle impostazioni degli utensili per il metodo di taglio di prova (unità: mm)
1. Modificare il metodo di offset per ogni utensile non standard dopo che l'utensile di riferimento ha corretto il punto di partenza.
I passaggi per l'impostazione dello strumento sono illustrati nella Figura 3.
Dopo una calibrazione approssimativa dell'utensile, l'utensile di riferimento dovrebbe essere all'inizio del programma. Inserire l'offset di ogni utensile non standard nella posizione appropriata della tabella.
Utilizzare il programma O1000 per elaborare PhD2xL2 per effettuare un taglio di prova.
Quindi, misurare il diametro e la lunghezza dell'albero di taglio segmentato, confrontarli con il valore nel programma di comando e determinare l'errore.
Modificare il punto di inizio del programma se il valore di errore MDI o il movimento del passo è maggiore del valore di errore MDI.
5) Modificare dinamicamente il valore del comando O1000 in base alle dimensioni misurate e salvare il programma. Ripetere i passaggi (2) finché la posizione iniziale dell'utensile di riferimento non rientra nell'intervallo di precisione. Annotare le coordinate della macchina utensile per il punto iniziale del programma corretto. Impostare le coordinate a zero.
6) Selezionare O1001 (coltello n. 1), n. O1002 (coltello n. 3) per ogni taglio di prova e misurare la lunghezza Li (i=1, 2, 3) e il diametro PhDi di ogni sezione.
7) Compensare gli errori utilizzando il metodo della tabella 3.
Ripetere i passaggi da 6 a 7 finché gli errori di lavorazione non rientrano nell'intervallo di precisione e l'utensile di riferimento si arresta nel punto di inizio del programma e non si muove.
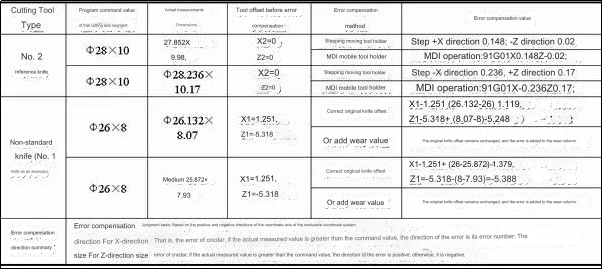
Tabella 3 Esempio di compensazione degli errori per il taglio di prova automatico di segmenti di albero cilindrici (unità: mm).
2. Modificare la posizione iniziale di ogni utensile singolarmente
Il principio di impostazione degli utensili di questo metodo è che ogni utensile regola il suo punto di partenza del programma, allineandosi così indirettamente con la stessa posizione di origine.
I passaggi per l'impostazione dello strumento sono illustrati nella Figura 3.
Dopo la calibrazione approssimativa dell'utensile, il n. Dopo la calibrazione approssimativa dell'utensile e la registrazione degli offset, l'utensile di riferimento n. 2 dovrebbe essere all'inizio del programma.
I passaggi da 2) a (5) del primo metodo di impostazione accurata degli utensili sono identici.
Utilizzare il programma O1000 per eseguire un taglio di prova. Misurare la lunghezza Li e il diametro PhDi di ciascuna sezione.
Lo strumento di movimento graduale o portautensile MDI compensa gli errori e regola il punto di partenza del programma di ciascun utensile.
Ripetere i passaggi (6) finché la posizione iniziale per ogni utensile del programma non standard non rientra nell'intervallo di precisione consentito.
È possibile accedere alla tabella degli offset utensile inserendo le coordinate relative mostrate sul CRT nelle colonne degli offset X e Z corrispondenti al numero dell'offset utensile. Questo metodo è comodo e semplice.
3. Modificare tutti i metodi di offset per utensili non standard contemporaneamente dopo aver modificato la posizione iniziale del programma di riferimento dell'utensile.
Il metodo è lo stesso del primo metodo di impostazione accurata degli utensili. L'unica differenza tra i due è che nel passaggio 7 viene chiamato il programma O1003, che richiama tre coltelli contemporaneamente (O1004 rimuove il n. 2). Il programma O1003 sostituisce la sezione n. 2 dell'elaborazione degli utensili. I passaggi rimanenti sono identici.
6. Con questo metodo è possibile riparare quattro coltelli contemporaneamente
Per determinare l'errore di lavorazione, misurare il diametro di ciascuna sezione, PhDi, e la lunghezza di ciascuna sezione, Li (i=2, 1, 4), utilizzando il metodo dell'offset utensile relativo. Utilizzare MDI o un movimento graduale verso il portautensile per l'utensile di riferimento. Modificare il punto di inizio del programma. Per gli utensili non standard, correggere prima l'offset utilizzando l'offset originale. Quindi, immettere il nuovo offset. L'errore di lavorazione per l'utensile di riferimento deve essere inserito anche nella colonna di usura. Richiamare il programma di taglio di prova O1005 se si utilizza l'offset utensile assoluto per calibrare l'utensile. Quindi, compensare gli errori di lavorazione degli utensili nelle colonne di usura dei rispettivi numeri di offset utensile.
Quale impatto ha la scelta del metodo corretto di impostazione degli utensili per i torni CNC sulla qualità delParti lavorate a CNC?
Accuratezza e precisione:
Gli utensili da taglio saranno correttamente allineati se l'utensile è impostato correttamente. Ciò influisce direttamente sulla precisione e l'accuratezza delle lavorazioni. Un'impostazione errata dell'utensile può causare errori dimensionali, finiture superficiali scadenti e persino scarti.
Coerenza:
Impostazioni utensile uniformi garantiscono l'uniformità delle lavorazioni e una qualità costante su più componenti. Riducono le variazioni di finitura superficiale e dimensionali e contribuiscono a mantenere tolleranze ristrette.
Durata e usura degli utensili:
Assicurandosi che l'utensile sia correttamente innestato nel pezzo in lavorazione, una corretta impostazione dell'utensile può massimizzarne la durata. Impostazioni errate dell'utensile possono causare un'usura eccessiva e la rottura degli utensili, riducendone la durata.
Produttività ed efficienza
Tecniche efficaci di impostazione degli utensili possono ridurre i tempi di attrezzaggio della macchina e aumentare i tempi di attività. Aumentano la produttività riducendo al minimo i tempi morti e massimizzando i tempi di taglio. Ciò consente cambi utensile più rapidi e riduce i tempi di lavorazione complessivi.
Sicurezza dell'operatore
La sicurezza dell'operatore può essere compromessa dalla scelta del metodo corretto di impostazione degli utensili. Alcuni metodi, come il riconoscimento delle immagini o la misurazione laser degli utensili, eliminano la necessità di maneggiare manualmente gli utensili, riducendo il rischio di lesioni.
L'obiettivo di Anebon è comprendere l'eccellente deturpazione dalla produzione e fornire il massimo supporto ai clienti nazionali ed esteri con tutto il cuore per il 2022 Acciaio inossidabile di alta qualità Alluminio Alta precisione Realizzato su misuraTornitura CNC, Fresatura,pezzi di ricambio cncper il settore aerospaziale, al fine di espandere il nostro mercato internazionale, Anebon fornisce ai nostri clienti esteri principalmente componenti meccanici ad alte prestazioni di alta qualità, parti fresate e servizi di tornitura CNC.
Anebon, fornitore all'ingrosso di componenti per macchinari e servizi di lavorazione CNC in Cina, sostiene lo spirito di "innovazione, armonia, lavoro di squadra e condivisione, percorsi e progresso pragmatico". Dateci una possibilità e dimostreremo le nostre capacità. Con il vostro prezioso aiuto, Anebon crede fermamente di poter costruire insieme a voi un futuro luminoso.
Data di pubblicazione: 19-10-2023