
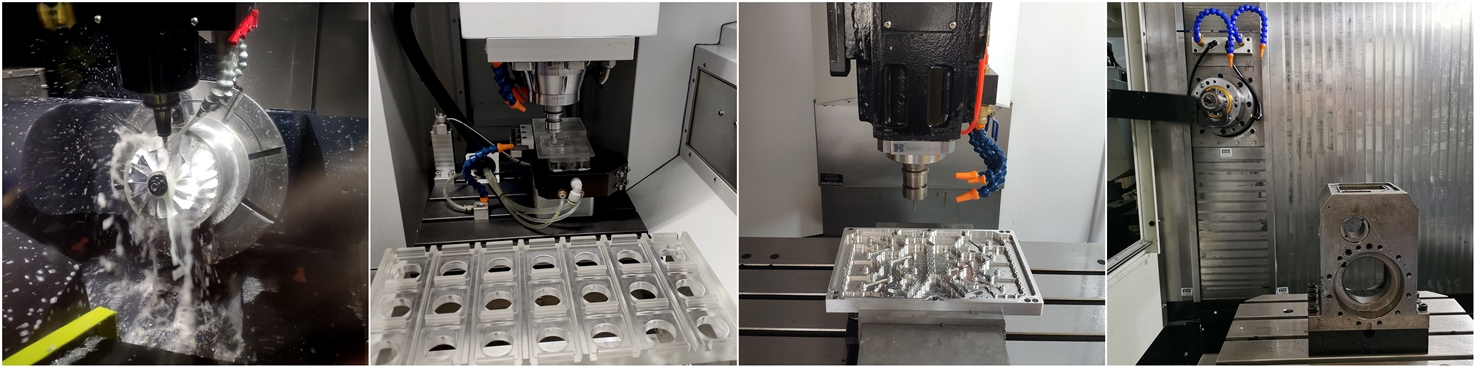
1. Fenomeni fisici della lavorazione del titanio
La forza di taglio della lavorazione delle leghe di titanio è leggermente superiore a quella dell'acciaio di pari durezza. Tuttavia, il fenomeno fisico della lavorazione delle leghe di titanio è molto più complesso rispetto a quello dell'acciaio, il che rende la lavorazione delle leghe di titanio estremamente difficoltosa.
La conduttività termica della maggior parte delle leghe di titanio è molto bassa, solo 1/7 dell'acciaio e 1/16 dell'alluminio. Pertanto, il calore generato durante il taglio delle leghe di titanio non verrà trasferito rapidamente al pezzo in lavorazione né asportato dai trucioli. Tuttavia, si accumulerà nell'area di taglio e la temperatura generata può raggiungere i 1.000 °C o più, causando una rapida usura, scheggiatura e criccatura del tagliente dell'utensile. La formazione di un tagliente di riporto e la rapida comparsa di un tagliente usurato generano più calore nell'area di taglio, riducendo ulteriormente la durata dell'utensile.
Le alte temperature generate durante il processo di taglio distruggono anche l'integrità superficiale delle parti in lega di titanio, con conseguente diminuzione della precisione geometrica delle parti e incrudimento che ne riduce notevolmente la resistenza alla fatica.
L'elasticità delle leghe di titanio può essere vantaggiosa per le prestazioni dei componenti, ma durante il taglio, la deformazione elastica del pezzo è una causa essenziale di vibrazioni. La pressione di taglio fa sì che il pezzo "elastico" si allontani dall'utensile e rimbalzi, quindi l'attrito tra utensile e pezzo è maggiore dell'azione di taglio. Il processo di attrito genera anche calore, aggravando il problema della scarsa conduttività termica delle leghe di titanio.
Questo problema è ancora più grave quando si lavorano pezzi con pareti sottili o di forma anulare, facilmente deformabili. Non è facile lavorare pezzi in lega di titanio con pareti sottili con la precisione dimensionale prevista. Quando l'utensile spinge via il materiale del pezzo, la deformazione locale della parete sottile supera il campo elastico; si verifica una deformazione plastica e la resistenza del materiale e la durezza del punto di taglio aumentano significativamente. La lavorazione alla velocità di taglio precedentemente determinata diventa troppo elevata, con conseguente forte usura dell'utensile.
Il "caldo" è il "colpevole" che rende difficile la lavorazione delle leghe di titanio!
2. Know-how tecnologico per la lavorazione CNC del titanio
Sulla base della comprensione del meccanismo di lavorazione delle leghe di titanio e dell'esperienza maturata, il know-how di processo principale per la lavorazione delle leghe di titanio è il seguente:
(1) Gli inserti con geometria positiva vengono utilizzati per ridurre la forza di taglio del pezzo, il calore di taglio e la deformazione.
(2) Mantenere un avanzamento costante per evitare l'indurimento del pezzo. L'utensile deve essere sempre in stato di avanzamento durante il processo di taglio e la quantità di taglio radiale deve essere pari al 30% del raggio durante la fresatura.
(3) Il fluido da taglio ad alta pressione e a grande portata viene utilizzato per garantire la stabilità termica del processo di lavorazione e prevenire la degenerazione della superficie del pezzo e il danneggiamento dell'utensile dovuti a temperature eccessive.
(4) Mantenere il filo della lama affilato; gli utensili smussati causano accumulo di calore e usura, portando rapidamente al guasto dell'utensile.
(5) Lavorazione nello stato più morbido possibile della lega di titanio perché il materiale diventa più difficile da lavorare dopo l'indurimento e il trattamento termico aumenta la resistenza del materiale e l'usura dell'inserto.
(6) Utilizzare un raggio di punta o uno smusso ampio per tagliare il più possibile nel tagliente. Ciò riduce la forza di taglio e il calore in ogni punto e previene la rottura locale. Nella fresatura di leghe di titanio, tra i parametri di taglio, la velocità di taglio ha l'influenza più significativa sulla durata dell'utensile vc, seguita dall'impegno radiale (profondità di fresatura) ae.
3. Iniziare con la lama per risolvere il problema della lavorazione del titanio
L'usura della scanalatura dell'inserto durante la lavorazione di leghe di titanio è l'usura localizzata della parte posteriore e anteriore in direzione della profondità di taglio, spesso causata dallo strato indurito lasciato dalla lavorazione precedente. Anche la reazione chimica e la diffusione dell'utensile e del materiale del pezzo a una temperatura di lavorazione superiore a 800 °C sono cause della formazione di usura della scanalatura. Durante il processo di lavorazione, infatti, le molecole di titanio del pezzo si accumulano nella parte anteriore della lama e vengono "saldate" al filo della lama ad alta pressione e alta temperatura, formando un tagliente di riporto. Quando il tagliente di riporto si stacca dal tagliente, rimuove il rivestimento in metallo duro dell'inserto, pertanto la lavorazione del titanio richiede materiali e geometrie degli inserti unici.
4. Struttura dell'utensile adatta alla lavorazione del titanio
Il fulcro della lavorazione delle leghe di titanio è il calore, e una grande quantità di fluido da taglio ad alta pressione deve essere spruzzata sul tagliente in modo rapido e preciso per rimuovere rapidamente il calore. Esistono configurazioni uniche di frese specifiche per la lavorazione del titanio.
5. Sistema di raffreddamento e gestione del calore
Il sistema di erogazione del refrigerante è fondamentale perlavorazione del titanioIl refrigerante ad alta pressione deve essere indirizzato con precisione nella zona di taglio per evacuare immediatamente il calore e prevenire l'accumulo termico. Il raffreddamento a flusso continuo è spesso insufficiente; per un controllo termico ottimale si consigliano sistemi di erogazione del refrigerante attraverso il mandrino. La portata del refrigerante deve superare i 20-30 litri al minuto per ridurre efficacemente le temperature di taglio al di sotto delle soglie critiche.
6. Selezione dei materiali e pre-elaborazione
Perlavorazioni meccaniche di precisione personalizzateIn applicazioni complesse, la scelta del grado di lega di titanio più appropriato è essenziale. Ti-6-4 e Ti-5-8-5-3 offrono una migliore lavorabilità rispetto alle varianti ad alta resistenza. I trattamenti di pre-ricottura riducono gli effetti dell'incrudimento e migliorano l'evacuazione del truciolo. Ridurre al minimo le tensioni residue derivanti dalle operazioni precedenti previene complicazioni durante le fasi di taglio successive.
7. Ottimizzazione della velocità di avanzamento e di taglio
Mantenere velocità di avanzamento costanti previene l'indurimento del pezzo e il degrado dell'integrità superficiale. Le velocità di taglio dovrebbero essere ridotte del 40-60% rispetto alla lavorazione dell'acciaio. Il monitoraggio progressivo dell'usura degli utensili garantisce la sostituzione tempestiva degli inserti prima di guasti catastrofici. I moderni sistemi CNC con capacità di controllo adattivo regolano continuamente i parametri in base al feedback di forza e temperatura in tempo reale, migliorando significativamente la produttività e la qualità dei pezzi nelle lavorazioni del titanio.
Anebon Metal Products Limited può fornire servizi di lavorazione CNC, pressofusione e fabbricazione di lamiere. Non esitate a contattarci.
Tel: +86-769-89802722 E-mail: info@anebon.com URL: www.anebon.com
Data di pubblicazione: 18-01-2022